

نحوه مهندسی خطوط خودکار کلید در دست با بازده بالا برای Snickers، Nougat، و میله های غلات کامپوزیت
تولید شیرینی و تنقلات مدرن به دقت مطلق، کنترل حرارتی و هماهنگی مکانیکی با سرعت بالا نیاز دارد. پردازش مواد خام به شکلاتهای چندلایه، صفحات نوقای هوادهی شده یا ماتریسهای غلات متراکم به مهندسی مکانیک تخصصی نیاز دارد. یک راه حل کاملاً یکپارچه کلید در دست، مواد ظریف را از طریق آماده سازی انبوه، هوادهی مداوم، تشکیل دال، خنک کننده چند لایه، برش دقیق و بسته بندی با سرعت بالا انتقال می دهد. پیاده سازی بهینه سازی شده خط تولید اسنیکر نیاز به دانش عمیق تثبیت ترمودینامیکی و همگام سازی جریان جرمی دارد تا به طور مداوم تحمل های هندسی و وزنی دقیق را برآورده کند.
ترمودینامیک و طراحی مکانیکی میکسرهای هوادهی نوقا
نوقا شالوده ساختاری و بافتی بسیاری از آب نبات های کامپوزیت افسانه ای را تشکیل می دهد. دستیابی به بافت سبک و در عین حال جویدنی کاملاً به هوادهی مکانیکی کنترل شده بستگی دارد. میکسرهای هوادهی نوقا با حل کردن هوا تحت فشار در یک ماتریس گرم و غلیظ شربت قند همراه با مواد هم زن مانند آلبومین تخم مرغ یا پروتئین های گیاهی هیدرولیز شده عمل می کنند.
چالش مهندسی در حفظ یک امولسیون گاز مایع پایدار است در حالی که شربت سرد و متبلور می شود. میکسرهای پیشرفته از هندسه سر روتور-استاتور با برش بالا استفاده می کنند که در یک محفظه اختلاط تحت فشار محصور شده است. شربت قند از طریق پمپ های جابجایی مثبت به داخل محفظه پمپ می شود، جایی که هوای فشرده فیلتر شده به طور همزمان در فشارهای بین 3 تا 6 بار تزریق می شود.
تهیه انبوه و مشخصات پخت شربت
قبل از هوادهی، شربت باید به میزان دقیق ماده خشک پخته شود، معمولاً بین 88 تا 94 درصد. اجاقهای کویل پیوسته یا اواپراتورهای لایه نازک با سنسورهای خودکار نظارت بر رطوبت جفت میشوند. اگر پروفیل رطوبت حتی 0.5 درصد منحرف شود، نوقای حاصل یا برای برش خیلی چسبنده یا برای عبور از غلتک های پایین دست بسیار شکننده خواهد بود.
| پارامتر فرآیند | محدوده هدف | مکانیسم کنترل بحرانی |
|---|---|---|
| دمای پخت شربت | 125 تا 138 درجه سانتیگراد | تعدیل دریچه های کنترل بخار |
| فشار محفظه هوادهی | 3.5 تا 5.0 بار | دریچه های فشار برگشتی متناسب خودکار |
| سرعت برشی روتور-استاتور | 250 تا 450 دور در دقیقه | موتورهای القایی درایو فرکانس متغیر |
| تراکم نهایی نوقا | 0.65 تا 0.85 گرم بر سانتی متر مکعب | دبی سنج های درون خطی کوریولیس |
هنگامی که چگالی هوادهی بهینه توسط سنسورهای درون خطی تأیید شد، جرم هوادهی از طریق لولههای ژاکتدار اندازهگیری میشود تا از تنظیم زودرس جلوگیری شود. خطوط تحویل ژاکت دار از طریق یک حلقه گردش آب که دقیقاً در دمای 65 درجه سانتیگراد تثبیت شده است، گرم می شوند.
تجهیزات اکستروژن میله آب نبات چند لایه و تشکیل دال
تبدیل نوقای فله ای هوادهی و کارامل پخته شده به یک ورق بسیار یکنواخت و چند لایه نیاز به تجهیزات فرم دهی سنگین دارد. یکپارچگی ساختاری و یکنواختی بخش میلیونها میله مستقیماً به دقت مکانیکی این غلتکهای کالیبراسیون عظیم بستگی دارد.
برای پیکربندی نوار چند لایه، فرآیند از ایستگاه اولیه تشکیل دال آغاز می شود. یک قیف تخصصی دو غلتکی نوقای هوادهی را دریافت می کند. این غلتک ها از طریق حلقه های گردش آب گلیکول به صورت داخلی سرد می شوند. نوقا به صورت یک ورقه کاملاً صاف با ضخامت دقیق بر روی یک تسمه نقاله پیوسته با درجه مواد غذایی فشرده می شود. سطح غلتک ها با ریز بافت های نچسب و اچ شده با لیزر برای جلوگیری از چسبندگی بدون نیاز به مواد ضدچسب شیمیایی درمان می شود.
دینامیک رسوب گذاری لایه کارامل
هنگامی که لایه نوقای پایه تشکیل شد و روی تسمه تثبیت شد، مستقیماً در زیر یک ایستگاه تهنشینی لایه کاراملی ثانویه حرکت میکند. کارامل به دلیل ماهیت ویسکوالاستیک و حفظ حرارتی بالا، مشکلات مهندسی مشخصی را ارائه می دهد. سر رسوب دهی باید یک ورقه کاراملی یکنواخت و سیال را روی دال نوقای متحرک در دمای بین 85 تا 95 درجه سانتیگراد اعمال کند.
مخزن دارای یک قیف گرم شده با روکش مجهز به یک غلتک تغذیه داخلی و یک تیغه پزشک دقیق قابل تنظیم است. ارتفاع این تیغه توسط محرکهای سروو با دقت بالا کنترل میشود، که امکان تنظیمات میکرو را در زمان واقعی بر اساس دادههای ضخامت ارائه شده توسط سنسورهای اسکن لیزری پاییندست فراهم میکند.
مهندسی برش و پخش دقیق بادام زمینی
بلافاصله پس از رسوب کارامل، در حالی که لایه کارامل گرم و چسبناک باقی می ماند، محصول از زیر سیستم تغذیه و فشار دادن مهره های حجمی عبور می کند. بادام زمینی بو داده باید در سراسر ماتریس کارامل با همگنی مکانی دقیق توزیع شود. این یکنواختی برای وزن ثابت میله و زیبایی سطح مقطع حیاتی است.
- دوز حجمی: بادام زمینی از یک قیف نوسانی مواد خشک مجهز به سلول های بار یکپارچه برای نظارت بر میزان تخلیه انبوه توزیع می شود.
- فیدرهای ارتعاشی وزنی: مجموعه ای از کانال های ارتعاشی با فرکانس کنترل شده، بادام زمینی ها را در سراسر عرض دال کارامل پخش می کند، و از شکاف ها یا خوشه بندی بیش از حد جلوگیری می کند.
- یکپارچه سازی مکانیکی: سپس دال از زیر یک غلتک برجسته مدرج عبور می کند. این غلتک به آرامی بادام زمینی ها را به لایه کارامل گرم فشار می دهد و بدون شکستن مهره ها یا اعوجاج لایه زیرین آن را در جای خود قفل می کند.
فرآوری میله غلات و برش گیوتین با سرعت بالا
در حالی که میله های آب نبات به کارامل انعطاف پذیر و توده های هوادهی بستگی دارند، میله های غلات کامپوزیت مشخصات مواد کاملاً متفاوتی دارند. یک مدرن خط تولید میله غلات باید غلات ترد ظریف و شکننده، جو دوسر نورد شده، میوه های خشک، و قند چسبناک یا چسب عسل را بدون خرد کردن اجزای شکننده فرآوری کنید. حفظ یکپارچگی ساختاری برای ارائه بافت ترد مورد انتظار مصرف کنندگان ضروری است.
بایندر و سنگدانههای خشک در مخلوطکنهای دوشفت پیوسته پدال دار ترکیب میشوند که برای اعمال حداقل نیروی برشی پیکربندی شدهاند. سپس توده به یک دال فشار پایین تخصصی منتقل می شود. این سیستمها به جای استفاده از غلتکهای فشار بالا که میتوانند دانههای غلات را خرد کنند، از چندین غلتک کالیبراسیون ملایم استفاده میکنند. این غلتک ها به آرامی جرم را به یک ماتریس منسجم با چگالی و ضخامت یکنواخت فشرده می کنند.
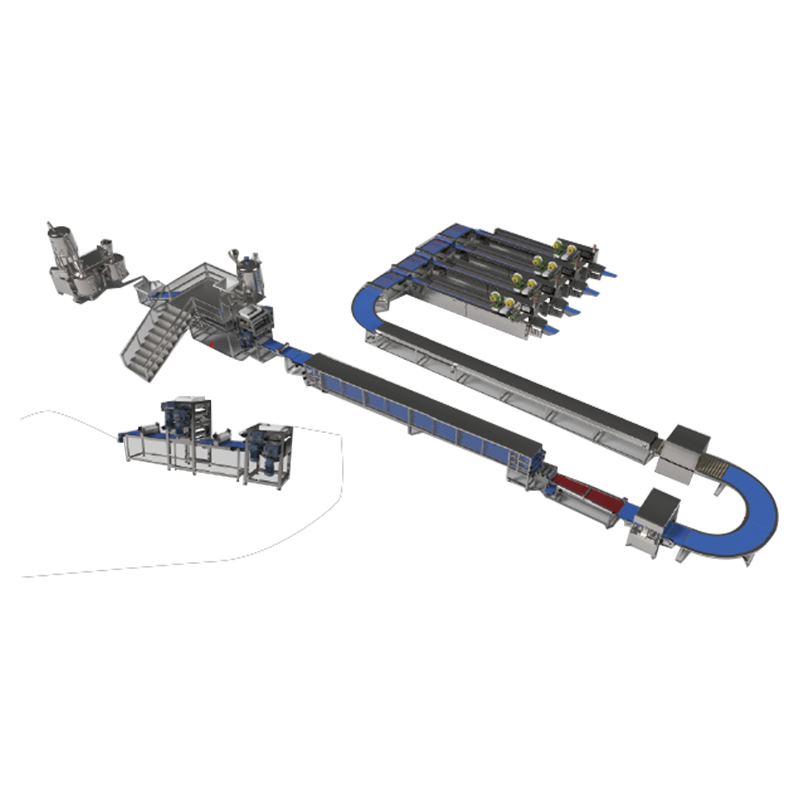
سینماتیک گیوتین کاترهای پرسرعت
هنگامی که دال آب نبات یا غلات از طریق تونل خنک کننده چند لایه گسترده عبور کرد و به استحکام ساختاری دست یافت، باید به ابعاد میله های جداگانه بریده شود. این فرآیند به دو مرحله مجزا تقسیم می شود: برش طولی و برش عرضی. بریدگی طولی توسط یک سری تیغه های چرخان بسیار تیز و دایره ای انجام می شود که دال پهن را به نوارهای موازی جدا می کند.
هسته مکانیکی منطقه برش، برش گیوتین با سرعت بالا است که برش های عرضی را اجرا می کند. برای خطوط مدرن که با سرعت نوار نقاله بالا کار می کنند، یک برش عمودی ثابت استاندارد باعث انباشته شدن محصول و خرد شدن میله ها می شود. بنابراین، مهندسان از یک مکانیسم مکانیکی پیچیده به نام گیوتین پرنده استفاده می کنند.
برای جلوگیری از چسبیدن کارامل، نوقا یا چسب های شیرین به تیغه، سیستم های گیوتین پیشرفته از مبدل های اولتراسونیک فرکانس بالا استفاده می کنند. این مبدل ها تیغه تیغه را با فرکانس ۲۰ کیلوهرتز یا ۳۵ کیلوهرتز به لرزه در می آورند. این لرزش اولتراسونیک اصطکاک را کاهش می دهد، چسبندگی را از بین می برد، برش های تمیز را تضمین می کند و ضایعات محصول را به حداقل می رساند.
ادغام اجزای بیسکویت با خطوط قنادی
بسیاری از اسنکهای پیشرفته پایههای بیسکویتی ترد را با لایههایی از نوقا، کارامل یا شکلات ترکیب میکنند. دستیابی به این ترکیب مستلزم اتصال یکپارچه دستگاه تولید بیسکویت صنعتی مداوم به خط شیرینی پزی است. جزء بیسکویتی باید با سرعت، عرض و تراز دقیق تجهیزات شکلات سازی مطابقت داشته باشد.
یکپارچه سازی یک خط تولید بیسکویت خودکار نیاز به شبکه های کنترل پیشرفته دارد که معمولاً توسط کنترل کننده های منطقی قابل برنامه ریزی مرکزی (PLC) مدیریت می شوند که از طریق پروتکل های اترنت صنعتی با سرعت بالا ارتباط برقرار می کنند. اگر تغییر سرعت در اجاق پخت یا نوار نقاله خنککننده رخ دهد، سیستمهای شکلدهی و پوششدهنده پاییندست باید بهطور خودکار پارامترهای خود را برای جلوگیری از گیر کردن یا شکاف محصول تنظیم کنند.
چالش های ترمودینامیکی در ترکیب لایه های بیسکویت و شیرینی
بیسکویت ها از نوار نقاله های خنک کننده با رطوبت کم و دمای محیط بیرون می آیند. اگر یک لایه کارامل یا نوقای گرم و با رطوبت بالا بدون آماده سازی مستقیماً روی یک بیسکویت خشک قرار داده شود، یک مهاجرت ترمودینامیکی رطوبت رخ می دهد. با گذشت زمان، بیسکویت آب را از توده قنادی مجاور جذب می کند، تردی خود را از دست می دهد و نرم می شود، در حالی که کارامل خشک و سفت می شود.
برای از بین بردن این موضوع، خطوط خودکار، مناطق تهویه و میکرو enrobers را بین آنها نصب می کنند خط تولید نوقا و سیستم های حمل بیسکویت یک میکرو انروبر یک لایه مانع فوق العاده نازک از کره کاکائو خالص یا پوشش ترکیبی مبتنی بر چربی را روی سطح بالای بیسکویت اعمال می کند. این مانع ساختار متخلخل خمیر پخته شده را میبندد و از انتقال رطوبت جلوگیری میکند و بافتهای متمایز هر لایه را در طول عمر مفید آن حفظ میکند.
سوالات متداول
Q1: چگونه یک تیغه گیوتین اولتراسونیک از چسبیدن کارامل و نوقا در حین برش با سرعت بالا جلوگیری می کند؟
گیوتین های اولتراسونیک از یک مبدل پیزو الکتریک برای ارتعاش تیغه برش در فرکانس های بین 20 تا 35 کیلوهرتز استفاده می کنند. این میکرو ارتعاش سریع سطحی با اصطکاک بسیار کم ایجاد می کند و چسبیدن مواد ویسکوالاستیک مانند کارامل و نوقا به فلز تیغه را تقریبا غیرممکن می کند. برش های عمودی کاملاً تمیز را تضمین می کند، تغییر شکل محصول را به حداقل می رساند و توقف های مکرر خط مورد نیاز برای تمیز کردن تیغه های مکانیکی سنتی را حذف می کند.
Q2: علت اصلی تغییر وزن در خط تولید خودکار غلات چیست و چگونه کنترل می شود؟
علت اصلی تغییر وزن، چگالی ظاهری ناهموار در توده غلات مخلوط قبل از ورود به مرحله فشرده سازی است. این تنوع با نصب سیستمهای تغذیه گرانشی خودکار و اسکنرهای لیزری چند نقطهای درست قبل از شکلدهندههای دال مدیریت میشود. اگر اسکنرها انحراف ضخامت یا چگالی را تشخیص دهند، سیگنالی برای تنظیم سروو موتورهای روی غلتک های کالیبراسیون ارسال می شود. این به تنظیمات بلادرنگ اجازه می دهد تا وزن محصول را در محدوده تحمل 1 درصد حفظ کند.
Q3: چرا منطقه بندی دما در داخل تونل های خنک کننده یک خط آب نبات چند لایه لازم است؟
یک میله چند لایه حاوی اجزایی با خواص حرارتی متفاوت است، مانند نوقا، کارامل، آجیل و شکلات. تکان دادن یک میله گرم با هوای بسیار سرد می تواند باعث انقباض ناهموار شود که منجر به تاب برداشتن صفحات، ترک خوردن یا شکوفایی چربی شکلات شود. تونلهای خنککننده کلید در دست از مناطق کنترلشده دما استفاده میکنند که با خنکسازی متوسط شروع میشود تا کارامل و نوقا را تثبیت کند، سپس از مناطق سرد برای استحکام ساختار، و با منطقه گرمکننده برای بالا بردن دمای میله بالاتر از نقطه شبنم محیط، که از تراکم آب قبل از بستهبندی جلوگیری میکند، به پایان میرسد.
Q4: چگونه یک دستگاه تولید بیسکویت صنعتی با خط آب نبات همگام می شود اگر سرعت پردازش آنها متفاوت باشد؟
همگام سازی توسط یک سیستم بافر و نمایه سازی خودکار چند لایه مدیریت می شود. سنسورهای فوتوالکتریک با دقت بالا بر توان عملیاتی خط تولید خودکار بیسکویت نظارت می کنند. اگر خط بیسکویت سریعتر از خط آب نبات پایین دست اجرا شود، بیسکویت های اضافی به بافرهای ذخیره سازی موقت هدایت می شوند. PLC اصلی از درایوهای فرکانس متغیر برای تنظیم مداوم سرعت نوار نقالههای نمایهسازی استفاده میکند و اطمینان حاصل میکند که بیسکویتها دقیقاً با ایستگاههای رسوبگذاری نوقا و کارامل مطابقت دارند.
Q5: چه رویه های بهداشتی در خطوط اکستروژن شیرینی پزی مدرن طراحی شده است؟
سیستمهای تولید کلید در دست مدرن از سیستمهای پیشرفته Clean-In-Place (CIP) برای همه تجهیزات آمادهسازی انبوه و جابجایی مایعات، همراه با اصول Design-for-Sanitation برای ماشینهای مکانیکی استفاده میکنند. شکلدهندهها، سپردهگذارها و کاترها با قابهای فولادی ضد زنگ صاف و باز ساخته شدهاند که در برابر جمعآوری آب مقاومت میکنند، موتورهای شستشو با درجه IP69K را حمل میکنند و دارای تسمههای نقاله سریع آزاد میشوند. این طراحی به تیم های تعمیر و نگهداری اجازه می دهد تا ماشین آلات را با حداقل زمان خرابی کاملا تمیز و ضدعفونی کنند و از انطباق کامل با استانداردهای بین المللی ایمنی مواد غذایی اطمینان حاصل کنند.