

چگونه دستگاه های روبان، تزئین و صیقل شکلات به پایانی بی عیب و نقص دست می یابند
چرا مرحله پوشش نهایی کیفیت شیرینی را تعریف می کند؟
یک آب نبات، پرالین یا بیسکویت را می توان از مواد خام عالی تهیه کرد و اگر پوشش بیرونی کدر، ناهموار یا ترک خورده باشد، همچنان در قفسه شکست می خورد. مرحله نهایی یک خط شیرینی پزی جایی است که یک محصول یا سطحی براق و اشتها آور به دست می آورد یا به دلیل نقص های قابل مشاهده ارزش بازار را از دست می دهد. این مرحله معمولاً شامل سه مرحله متصل است: پوشاندن مرکز با شکلات مایع، اضافه کردن یک الگوی تزئینی یا رویه، و صیقل دادن سطح به یک درخشش پایدار و جذاب.
سازندگانی که این سه مرحله را بهعنوان یک گردش کار پیوسته واحد در نظر میگیرند، بهجای ماشینهای مجزا که به هم متصل شدهاند، بهطور مداوم ردهای کمتر و خروجی قابل پیشبینیتری را گزارش میکنند. این مقاله به نحوه عملکرد هر مرحله، چه متغیرهای فرآیندی اهمیت دارد، و چگونگی ارزیابی تجهیزات برای خط تولیدی که نیاز به یک پرداخت حرفه ای و قابل تکرار دارد، می پردازد.
سه مرحله یک خط پوشش
قبل از مقایسه ماشینهای جداگانه، به تفکیک فرآیند تکمیل به مناطق عملکردی مجزا کمک میکند. هر منطقه دارای محدوده دمایی، عملکرد مکانیکی و هدف کیفیت خاص خود است.
| مرحله | عملکرد اولیه | محدوده دمای معمولی | ریسک کیفیت در صورت رد شدن |
|---|---|---|---|
| پوشش (روکش) | یک شکلات یکنواخت یا پوسته ترکیبی را روی قسمت مرکزی بمالید | 29 تا 32 درجه سانتی گراد | لکه های برهنه، پوشش نازک، عیوب پایه |
| تزئین | خطوط نم نم نم باران، نقطه ها، اجزاء یا رنگ دوم را اعمال کنید | 30 تا 33 درجه سانتی گراد | الگوی نام تجاری ناسازگار، تمایز بصری ضعیف |
| جلا دادن | یک لایه براق پایدار بسازید و مه سطح را از بین ببرید | محیط، 18 تا 22 درجه سانتیگراد | پوشش ابری، آثار انگشت، جذابیت قفسه کوتاه |
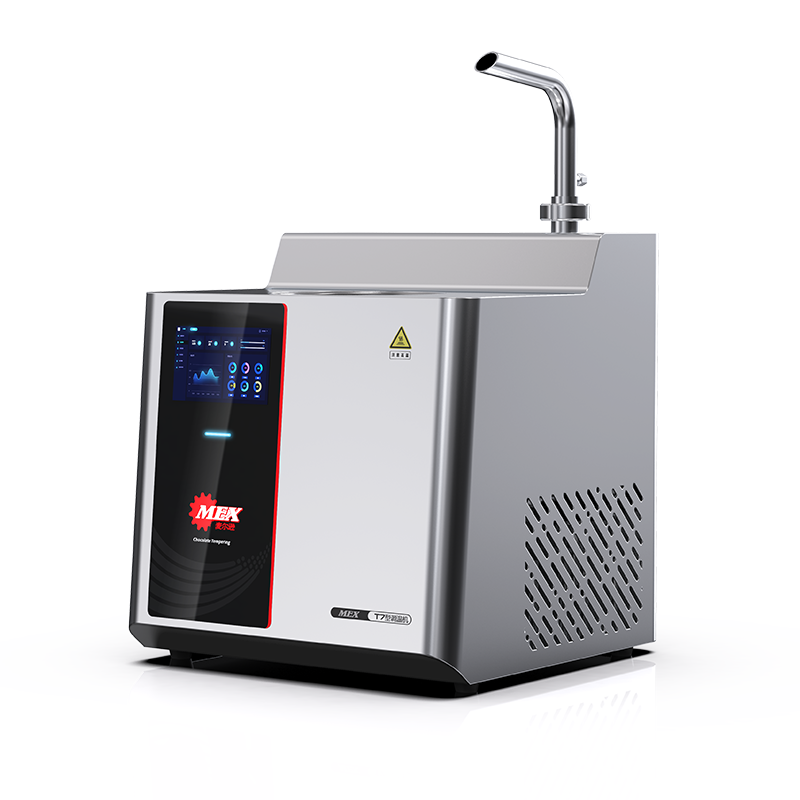
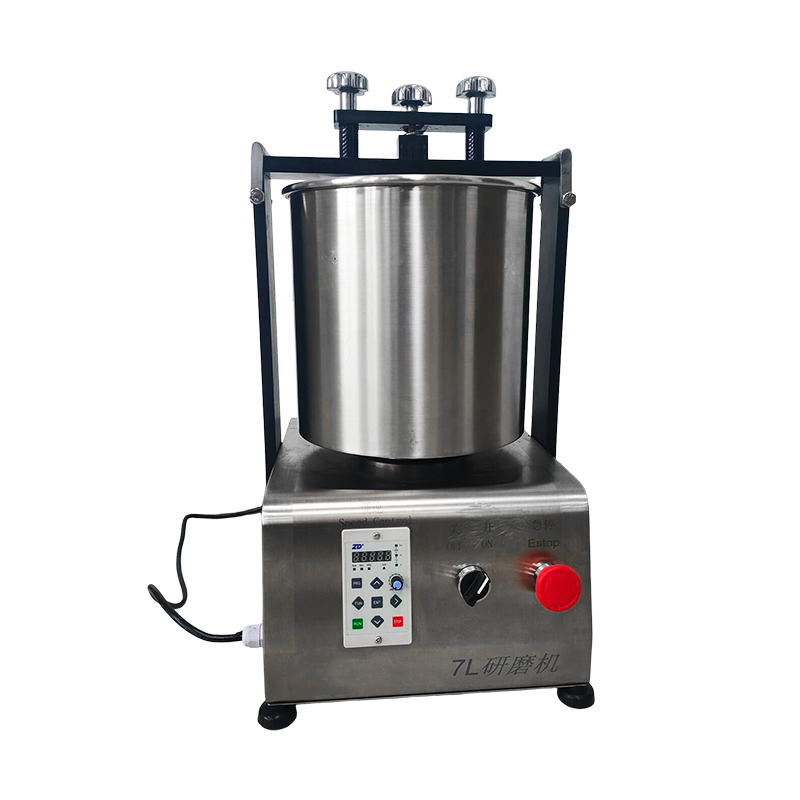
هر یک از این مناطق را می توان توسط یک ماشین اختصاصی اداره کرد و نحوه اتصال آنها از طریق سیستم انتقال تأثیر مستقیمی بر سرعت و ثبات خط دارد. الف دستگاه آبنما شکلات اغلب در بالادست برای نگه داشتن شکلات ذوب شده در گردش مداوم و در یک ویسکوزیته پایدار قبل از رسیدن به پرده پوشش استفاده می شود، که باعث کاهش خطر انتقال دما به داخل Enrober می شود.
آنچه در داخل یک خط پوشش شکلات اتفاق می افتد
یک دستگاه انروبر با عبور دادن قطعات وسطی مانند بیسکویت، آجیل، میوه یا مواد پرکننده قالبگیری شده، از زیر پردهای شکلاتی که در حال سقوط است، کار میکند. یک تسمه مشبک محصول را از طریق پرده، سپس زیر غلتک پوشش پایینی و در نهایت از طریق مجموعه ای از دمنده های هوا یا چاقوهایی که ضخامت پوسته را کنترل می کنند، حمل می کند. سرعت تسمه، حجم پرده و جریان هوا سه متغیری هستند که بیشترین تأثیر را بر وزن پوشش دارند.
مناطق عملکردی اصلی یک خط پوششی
- بخش تغذیه: قطعات را قبل از ورود به پرده در مرکز قرار می دهد و فاصله می دهد
- پرده و ناحیه پوشش پایین: لایه اولیه شکلات را از بالا و پایین اعمال می کند
- منطقه جزئیات: شکلات اضافی را حذف می کند و لبه پوشش را شکل می دهد
- تونل خنک کننده: پوسته را از طریق یک افت دمای کنترل شده تنظیم می کند
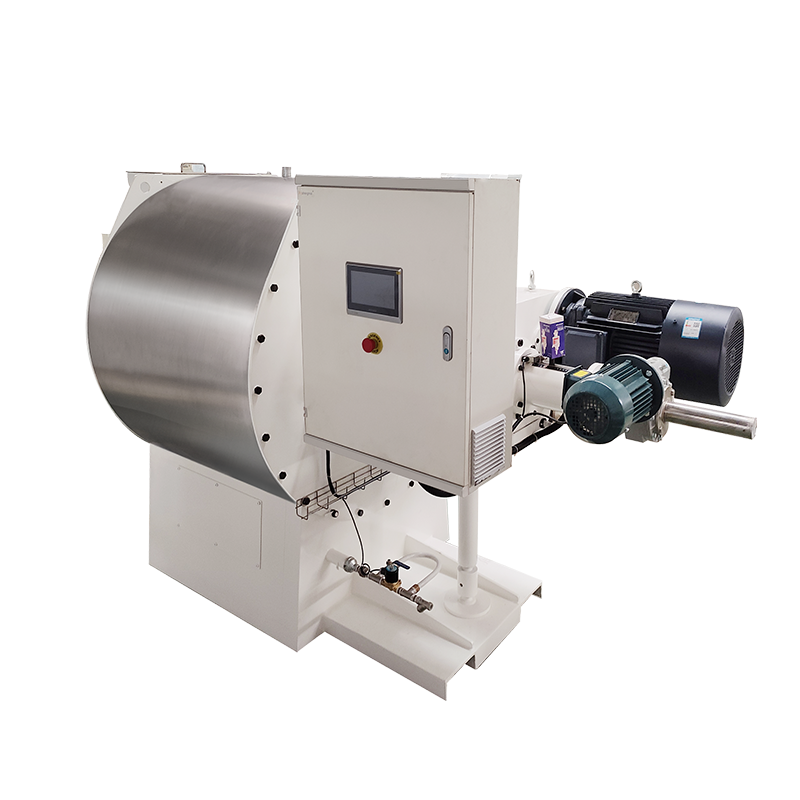
را سری SJP Robing خط شکلات حول این دنباله ساخته شده است، که یک مخزن شکلات گرم شده، سر پوشش پرده و تونل خنک کننده را در یک خط متصل واحد ترکیب می کند. از آنجایی که مخزن شکلات را به طور مداوم به گردش در می آورد، این خط از مشکلات ته نشینی و پوسته شدن که هنگام ماندن شکلات ذوب شده برای مدت طولانی بی حرکت می ماند، جلوگیری می کند.
قابل اعتماد انتقال شکلات بین مخزن ذوب، واحد حرارت دهی و سر روکش به اندازه خود سر روکش مهم است. اگر پمپ انتقال یا لولهکشی به شکلات اجازه میدهد تا شکلات بهطور ناهموار خنک شود، ویسکوزیته در پرده تغییر میکند و وزن پوشش در طول دوره تولید کاهش مییابد حتی اگر تنظیمات enrober هرگز تغییر نکند. این یکی از دلایلی است که خطوط روب معمولا به عنوان یک سیستم متصل به جای قطعات خریداری شده جداگانه مشخص می شوند.

نحوه اتصال مراحل پوشش، تزئین و پرداخت
درک جریان فیزیکی محصول از طریق خط پایان، تشخیص اینکه منشأ مشکل کیفیت از کجاست، آسانتر میشود. نمودار زیر توالی معمولی از قطعه مرکزی خام تا محصول صیقلی و بسته بندی شده را نشان می دهد.
افزودن هویت از طریق دکوراسیون
هنگامی که یک محصول دارای پوسته شکلاتی است، دکوراسیون چیزی است که به آن هویت بصری در قفسه خرده فروشی می دهد. این می تواند شامل یک خط بارانی متضاد، الگوهای نقطه ای، آجیل خرد شده یا خرده نان، یا یک الگوی چاپ شده با استفاده از کره کاکائو رنگی باشد. تزیین باید تا زمانی که پوسته پایه هنوز پذیرا است اعمال شود، زیرا شکلاتی که کاملاً متبلور شده است لایه دوم را به درستی نمی چسباند.
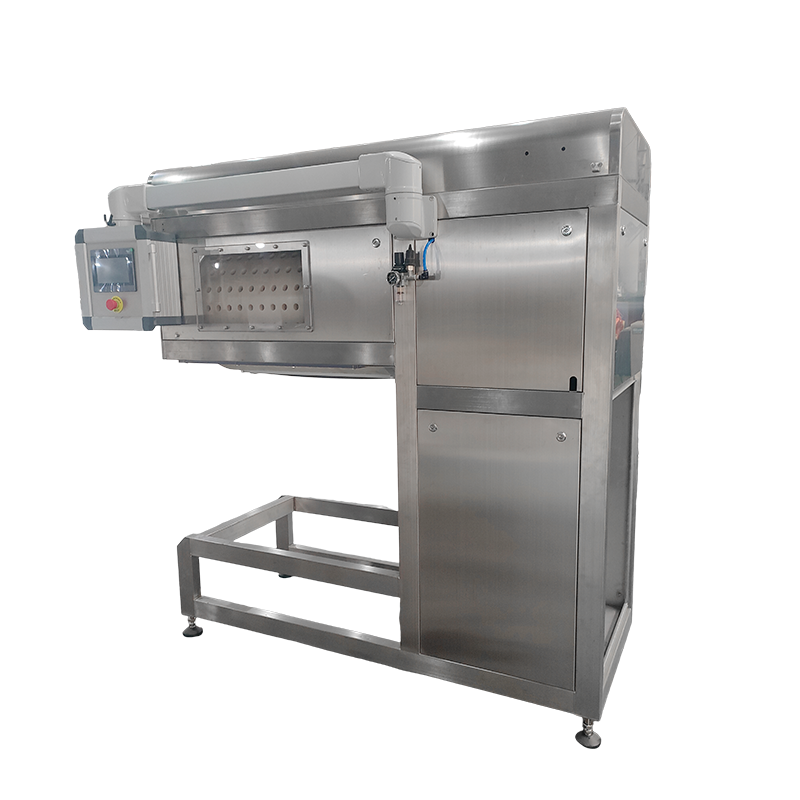
A دستگاه تزئین QLH مستقیماً بعد از تونل خنک کننده یک خط روکش قرار می گیرد تا پوسته پایه به اندازه کافی چسبندگی سطحی داشته باشد تا لایه تزئینی بدون لکه گیری بچسبد. فاصله نازل ها، همگام سازی سرعت خط با نوار نقاله اصلی و ویسکوزیته مواد همگی بر تمیزی ظاهر الگوی حاصل تأثیر می گذارند.
فراتر از نم نم باران و الگوهای نقطه، بسیاری از خطوط نیز از a استفاده می کنند دستگاه پوشش تسمه پیکربندی برای اعمال یک لایه کامل دوم، مانند یک پوشش ترکیبی رنگی روی پوسته شکلاتی پایه، قبل از اینکه سر تزئین جزئیات ریزتری را اضافه کند. این رویکرد لایهای برای محصولات فصلی یا تبلیغاتی که نیاز به هویت بصری متمایز دارند، بدون تغییر دستور اصلی، رایج است.

پرداخت: مرحله ای که درخواست تجدیدنظر در قفسه را تعیین می کند
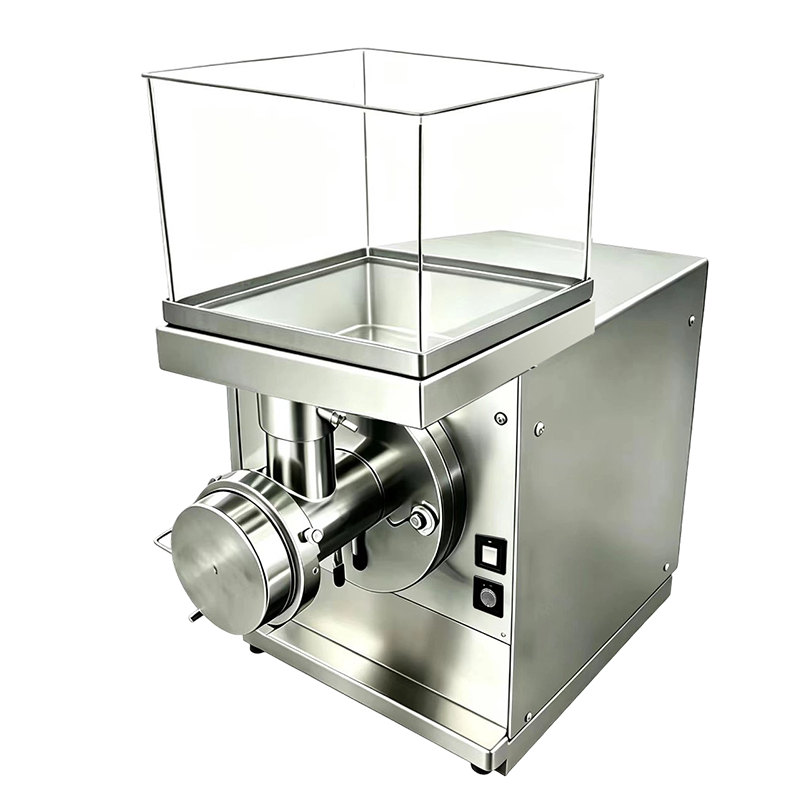
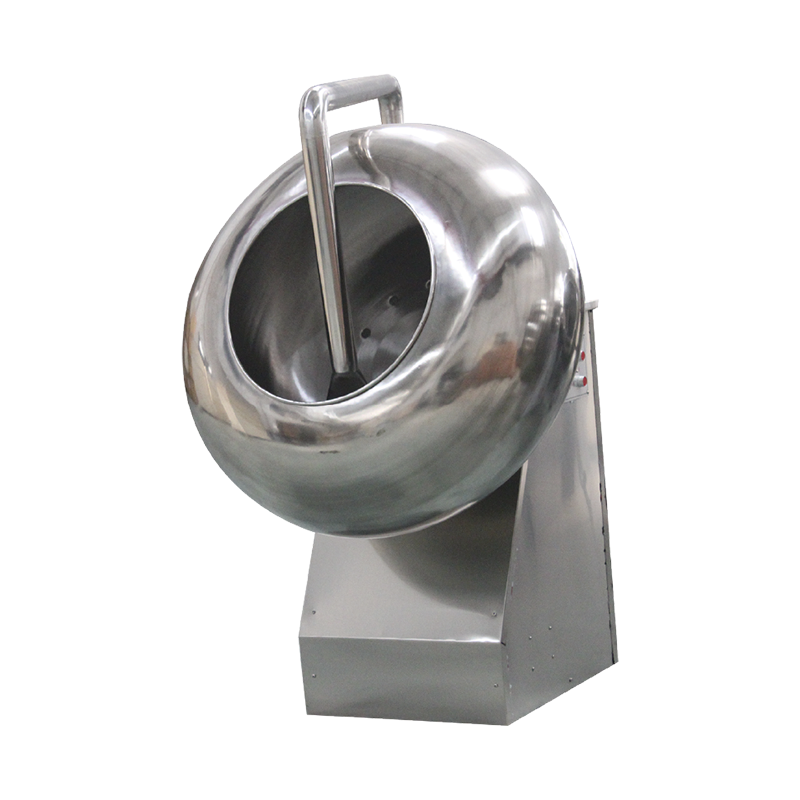
براق بودن یکی از اولین چیزهایی است که یک خریدار به آن توجه می کند و همچنین یکی از ساده ترین ویژگی های کیفیتی است که در حین نگهداری و حمل و نقل از دست می دهد. پولیش این مشکل را با ساختن یک لایه نازک و پایدار بر روی محصول پوشش داده شده، معمولاً از طریق فرآیند درام چرخشی که در اصل مشابه آب نبات ماشین پانینگ عملیات، که در آن محصول به آرامی غلت می زند در حالی که حجم کمی از ماده پولیش در دوزهای کنترل شده اعمال می شود.
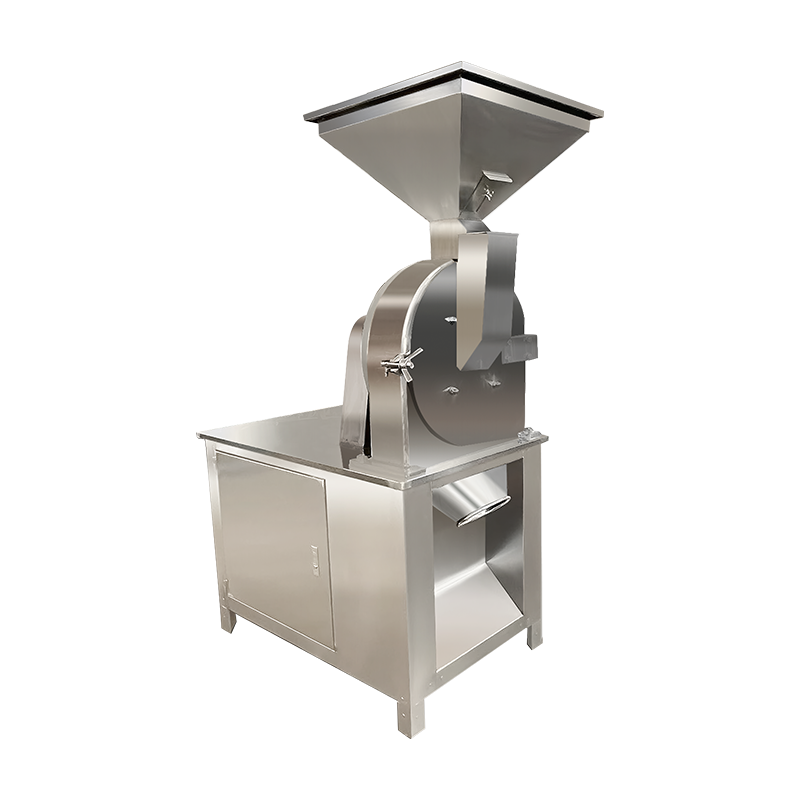
A دستگاه پولیش سری PGJ معمولاً به عنوان آخرین مرحله مکانیکی قبل از بسته بندی عمل می کند. سرعت چرخش درام، زمان ماندن و فاصله دوز باید بر اساس اندازه و شکل خاص محصول تنظیم شود، زیرا قطعات بزرگ یا نامنظم اگر سرعت درام برای یک آیتم کوچکتر و یکنواخت تر تنظیم شود، به طور ناهموار جلا می دهند.
| جلا دادن Variable | اثر اگر خیلی کم باشد | اثر اگر خیلی زیاد باشد |
|---|---|---|
| سرعت چرخش درام | توزیع ناهموار براق | سایش سطح، لبه های بریده شده |
| زمان سکونت | تشکیل فیلم ناقص | تجمع بیش از حد، سطح چسبنده |
| جلا دادن agent dosage | روکش کسل کننده و تکه تکه | تکه های چسبنده به هم چسبیده اند |
این مرحله نیز به صورت کلی عمل می کند تجهیزات پوشش آب نبات برای شیرینی های پخته شده فراتر از شکلات، از جمله آجیل پخته شده با شکر و محصولات به سبک دراژه، زیرا مکانیسم طبل و اصل دوز بدون در نظر گرفتن مواد پوشش تا حد زیادی یکسان است.
مقایسه نقش تجهیزات در یک نگاه
را table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| تجهیزات | موقعیت در خط | خروجی اصلی |
|---|---|---|
| خط شکلات | پس از تشکیل قطعه مرکزی، قبل از خنک کردن تونل | پوشش یکنواخت پوسته پایه |
| تزئین Machine | بعد از خنک کننده تونل، قبل از ست نهایی | الگو، نم نم باران، یا لایه رنگ دوم |
| جلا دادن Machine | مرحله نهایی قبل از بسته بندی | براقیت پایدار و محافظت از سطح |
هنگام چیدمان یک خط پایان جدید، فاصله قابل تنظیمی بین خروجی تونل خنک کننده و سر تزئینی بگذارید. محصولی که خیلی گرم از تونل خارج می شود، زیر یک نازل تزئینی لکه دار می شود، در حالی که محصولی که بیش از حد سرد شده است لایه دوم را تمیز نمی پذیرد.
نقص های معمول سطح و منبع احتمالی آنها
بیشتر عیوب پوشش قابل مشاهده را می توان به یکی از تعداد کمی از متغیرهای فرآیند ردیابی کرد. بررسی الگوی یک نقص، به جای نقص به تنهایی، معمولاً به مرحله مسئول اشاره می کند.
- رگه های مایل به خاکستری یا شکوفه : معمولاً به کنترل ضعیف تلطیف قبل از رسیدن شکلات به پرده پوشاننده یا به چرخه دما در حین نگهداری پس از بسته بندی مرتبط است.
- تکه های نازک یا لخت روی پوسته : اغلب ناشی از حجم پرده است که نسبت به سرعت تسمه بسیار کم است، یا قطعات مرکزی که هنگام ورود به پرده خیلی سرد هستند ایجاد می شود.
- خطوط تزئینی موج دار یا شکسته : معمولاً یک مشکل هماهنگ سازی بین سر تزئین و سرعت نوار نقاله اصلی است
- پس از پولیش، براقیت مات یا تکهای ایجاد میشود : اغلب به دلیل دوز ناسازگار ماده پولیش یا سرعت درام که با اندازه محصول مطابقت ندارد ردیابی می شود.
- چسبندگی محصول پس از پرداخت به هم : عموماً نتیجه ماده پولیش بیش از حد همراه با زمان ماندن یا خشک شدن ناکافی است
از آنجا که این مراحل به هم متصل هستند، نقصی که در مرحله پرداخت ظاهر می شود همیشه از آنجا منشاء نمی گیرد. برای مثال، پوستهای که در مرحله روکشکاری کمی زیر پوشش قرار گرفته باشد، میتواند بافت سطحی ناهمواری به جا بگذارد که هیچ مقدار از تنظیم پولیش به طور کامل اصلاح نمیشود.
عادات نگهداری عملی برای خروجی ثابت
تجهیزات تکمیلی با تسمههای متحرک، درامهای چرخان و شکلات مایع در گردش مداوم کار میکنند که همگی برای حفظ کیفیت ثابت در طول دورههای تولید طولانی نیاز به توجه معمول دارند.
- پرده پوشش و غلتک پایین را در پایان هر شیفت تمیز کنید تا از تجمع باقیماندهای که وزن پوشش را در طول زمان تغییر میدهد، جلوگیری کنید.
- کشش تسمه در قسمت های روکش و خنک کننده را هر هفته چک کنید، زیرا تسمه آویزان زمان ماندن در زیر پرده را تغییر می دهد.
- نازل های تزئینی را هر روز برای انسداد جزئی بررسی کنید، که یک علت رایج و اغلب نادیده گرفته شده الگوهای ناهماهنگ نم نم باران است.
- به جای اینکه منتظر ظاهر شدن مشکل براقیت قابل مشاهده باشید، پمپ دوز عامل پولیش را بر اساس یک برنامه ثابت کالیبره کنید.
- خوانش دمای واحد معتدل ورود به سیستم تا قبل از اینکه کل دسته تولید را تحت تاثیر قرار دهد، می توان انحراف تدریجی را مشاهده کرد.
سوالات متداول
Q1: تفاوت بین روکش کردن و پانینگ به عنوان روش های پوشش چیست؟
Enrobing با عبور دادن محصول از زیر پرده ای از شکلات مایع، پوششی را اعمال می کند، که مناسب قطعاتی است که به پوسته کامل و یکنواختی نیاز دارند. Panning پوشش را در لایههای نازک اعمال میکند در حالی که محصول در یک درام چرخان میچرخد، که مناسب قطعات کوچکتر یا کاربردهایی است که در آن لایه نازکتر و قابل ساخت ترجیح داده میشود.
Q2: زمان بندی تزئینات نسبت به تونل خنک کننده چگونه است؟
به طور کلی تزئینات کمی پس از خروج پوسته پایه از تونل خنک کننده اعمال می شود، در حالی که سطح هنوز کمی چسبندگی دارد. این اجازه می دهد تا لایه تزئینی بدون اینکه پوسته پایه شکل خود را از دست بدهد یا تزئینات در تماس لکه دار شود، بچسبد.
Q3: چرا پولیش گاهی اوقات به جای بهبود براقیت آن را کاهش می دهد؟
این معمولاً زمانی اتفاق میافتد که دوز ماده پولیش برای مدت زمان ماندگاری در دسترس بیش از حد بالا باشد و به جای یک لایه صاف، یک لایه ناهموار یا چسبنده باقی بماند. کاهش کمی دوز یا افزایش زمان ماندن معمولاً مشکل را حل می کند.
Q4: آیا یک خط می تواند چندین شکل محصول را بدون تغییر عمده مدیریت کند؟
بسیاری از خطوط تکمیل می توانند طیف معقولی از اشکال را با تنظیم سرعت تسمه و حجم پرده به تنهایی انجام دهند. با این حال، تغییرات قابل توجه در اندازه یا وزن قطعه معمولاً به تنظیم سرعت درام در مرحله پرداخت و ارتفاع نازل در مرحله تزئین نیز نیاز دارد.
Q5: چه چیزی باعث می شود وزن پوشش در طول یک دوره تولید طولانی تغییر کند؟
تغییر تدریجی دما در مخزن شکلات در حال چرخش شایع ترین علت است، زیرا ویسکوزیته با دما حتی در یک محدوده باریک تغییر می کند. کنترل دمای منظم در پرده، نه فقط در مخزن ذوب، به تشخیص آن کمک می کند قبل از اینکه بر عملکرد تأثیر بگذارد.