

چه چیزی باعث میشود یک دستگاه دمپر شکلات محرک واقعی براقیت، ضربه خوردن و ماندگاری باشد.
چرا کنترل کریستالیزاسیون کیفیت شکلات را تعریف می کند؟
سطح براق، ضربه محکم و ماندگاری که در ماه ها به جای هفته ها اندازه گیری می شود، همگی به یک متغیر پنهان باز می گردند: چگونگی تشکیل کریستال های کره کاکائو در هنگام خنک شدن شکلات. دسته ای که به درستی تمپر شده باشد، مولکول های چربی را در یک ساختار محکم و باثبات قفل می کند. دستهای که تمپر نشده به ترکیبی شل و ناهموار از انواع کریستال تبدیل میشوند که در عرض چند روز کدر، رگهدار و نرم میشوند. این دلیل قابل اعتماد بودن است دستگاه تمپر شکلات تقریباً در مرکز هر خط تولید قنادی جدی قرار دارد، از کارگاه های کوچک لوبیا تا بار گرفته تا آشپزخانه های صنعتی متوسط.
گرم کردن دستی روی تخته سنگ مرمر هنوز برای صنعتگرانی که روزانه چند کیلوگرم تولید می کنند کار می کند، اما به شدت به مهارت اپراتور و دمای محیط بستگی دارد که به ندرت در کف کارخانه ثابت می ماند. تجهیزات تلورانس خودکار با نگه داشتن مراحل ذوب، سرد کردن و گرم کردن مجدد در تلورانس های محدود، دسته به دسته، این تنوع را از بین می برد. نتیجه براقیت تکرارپذیر، انقباض مداوم برای آزادسازی آسان قالب، و بافتی است که در بسته بندی، حمل و نقل و ماه ها در قفسه های خرده فروشی بدون شکوفه ماندن زنده می ماند.
تولیدکنندگانی که حجمهای گذشته علاقهمندان را افزایش میدهند، معمولاً متوجه میشوند که تعدیل ناسازگار، نه فرمولبندی دستور غذا، علت اصلی بازگشت سهام است. ماشینی که میتواند یک نوار دمای کاری باریک را نگه دارد و به طور مداوم جرم را به هم بزند، مستقیماً به این موضوع میپردازد، به همین دلیل است که تقاضا برای ماشینهای دمپری قابل اعتماد همراه با افزایش گستردهتر تولید شکلات ممتاز و تک منشا افزایش یافته است.
اقتصاد کنترل کیفیت همچنین زمانی که یک کسب و کار فراتر از یک فروشگاه واحد حرکت می کند، اتوماسیون را بر تکنیک دستی ترجیح می دهد. یک شکلاتساز ماهر که با دست کار میکند، میتواند نتایج عالی را در حجمهای کوچک ایجاد کند، اما این مهارت به صورت خطی با تعداد کار مقیاس نمیشود. آموزش کارکنان اضافی برای خواندن نشانههای بصری روی یک تخته مرمر ماهها طول میکشد، در حالی که یک ماشین کنترلکننده بدون در نظر گرفتن اینکه چه کسی دسته را بارگیری میکند، همان منحنی را بازتولید میکند. این تغییر از تکنیک صنایع دستی به کنترل فرآیند یکی از محرکهای آرامتر در پس پذیرش گستردهتر تلطیف خودکار در عملیات قنادیهای متوسط است، زیرا یک مرحله وابسته به مهارت را به مرحلهای قابل تکرار و مستند تبدیل میکند که در چارچوب استاندارد ایمنی غذا و تضمین کیفیت قرار میگیرد.
فراتر از براق و ضربه محکم، کریستالیزاسیون مناسب بر نحوه رفتار شکلات در طول پردازش پایین دست نیز تأثیر می گذارد. جرمی که به درستی تمپر شده است به دلیل انقباض قابل پیش بینی در هنگام سرد شدن، به طور تمیز از قالب ها آزاد می شود، چسبندگی در هنگام روکش را کاهش می دهد و در طول حمل و نقل در آب و هوای گرم شکل خود را بهتر حفظ می کند. هر یک از این نتایج به همان ساختار کریستالی زیرین بازمیگردد، به همین دلیل است که انتخاب تجهیزات به اندازه توسعه دستور پخت زمانی که یک خط تولید در حال برنامهریزی یا توسعه است، مستحق توجه است. در نظر گرفتن تمپر به عنوان یک مرحله اصلی فرآیند، به جای یک فکر بعدی که در انتهای یک دستور پخت قرار می گیرد، در تعداد کمتری از دسته های رد شده نتیجه می دهد.
علم پشت کریستالیزاسیون کره کاکائو
کره کاکائو می تواند به چندین شکل کریستالی متمایز جامد شود، اما تنها یکی از آنها حالت محکم و براقی را ایجاد می کند که مصرف کنندگان آن را با شکلات با کیفیت مرتبط می کنند. بقیه نرم، کسل کننده یا ناپایدار هستند و به تدریج به ساختار کریستالی درشتی تبدیل می شوند که مسئول شکوفه کم رنگ و پودری است که روی میله های قدیمی یا ضعیف ذخیره شده است. تمپر کردن فرآیند کنترل شده ذوب کردن انواع کریستال ها، سپس سرد کردن توده در حالی که به طور مداوم آن را به هم می زند، به طوری که فقط دانه های پایدار در سراسر دسته شکل می گیرد.
این فرآیند در سه مرحله گسترده حرکت میکند: ذوب کامل برای پاک کردن حافظههای کریستالی موجود، خنکسازی کنترلشده تا نقطهای که کریستالهای پایدار و ناپایدار با هم تشکیل میشوند، و گرم شدن مجدد ملایم برای ذوب کردن بخش ناپایدار ناخواسته در حالی که شبکه پایدار را دست نخورده باقی میگذارد. هم زدن به اندازه دما اهمیت دارد، زیرا کریستال های دانه را به طور یکنواخت توزیع می کند و از سرد شدن بیش از حد موضعی در نزدیکی دیواره های مخزن جلوگیری می کند.
مشخصات دمای معمولی در طول یک چرخه معتدل
تغییرات کوچک در این منحنی نتیجه را به طرز محسوسی تغییر می دهد. سرد شدن بیش از حد سریع، تودهای از کریستالهای ناپایدار را تولید میکند که زمان لازم برای تبدیل به شکل پایدار را ندارند، در حالی که سرد شدن خیلی آهسته زمان تولید را تلف میکند و خطر ضخیم شدن دسته را قبل از قالبگیری میکند. به همین دلیل است که تجهیزات صنعتی به جای خنک کننده در هوای آزاد به مخازن روکش دار با آب یا روغن کنترل شده با درجه حرارت در گردش متکی هستند که به جای تقریب خشن، منحنی قابل تکرار را به اپراتورها می دهد.
محتوای چربی، سطح رطوبت و اندازه ذرات در مراحل اولیه پالایش نیز بر میزان بخشودگی یک دسته در طول مرحله تمپر تأثیر می گذارد. توزیع ذرات ریزتر عموماً بافت صافتر و کاشت کریستال کمی آسانتر ایجاد میکند، زیرا سطح بیشتری برای کریستالهای پایدار برای انتشار در توده در دسترس است. مخلوطهای درشتتر یا با چربی بیشتر میتوانند نسبت به سرعت خنکسازی حساستر باشند، که یکی از دلایلی است که اپراتورهای باتجربه هنگام جابهجایی بین فرمولها به جای تکیه بر یک تنظیم عمومی برای هر دستور، کمی منحنیهای برنامهریزی شده را تنظیم میکنند.
تکنیک کاشت نیز مستحق توجه ویژه است. برخی از اپراتورها مقدار کمی شکلات از قبل گرم شده یا کریستال های بذر تخصصی را مستقیماً به توده خنک کننده وارد می کنند تا تشکیل بلورهای پایدار را تسریع کنند و چرخه کلی را کوتاه کنند. ماشینهای خودکاری که این رویکرد را از طریق یک پورت کاشت اختصاصی پشتیبانی میکنند، میتوانند زمان چرخه را به طور معنیداری در مقایسه با تکیه بر خنکسازی و هم زدن به تنهایی کاهش دهند، که برای خطوطی که چندین دسته در هر شیفت کار میکنند بسیار مهم است.
اجزای اصلی یک سیستم معتدل خودکار
ماشین آلات تمپر مدرن چندین زیرسیستم را با هم ترکیب می کند که به جای یک واحد خنک کننده واحد کار می کنند. درک هر قسمت به خریداران کمک می کند تا مشخصاتی را فراتر از ظرفیت سرفصل ارزیابی کنند.
- مخزن ذوب و نگهداری روکش دار با مناطق دمایی مستقل
- بهم زدن مداوم یا متناوب مارپیچ و خراش برای جلوگیری از تجمع کریستال روی دیوارها
- سیستم سیال خنک کننده و گرمایش گردشی برای کنترل دقیق منحنی
- کنترلر دیجیتال با دستور العمل های قابل برنامه ریزی برای فرمولاسیون های مختلف کره کاکائو
- پمپ تخلیه یا شیر به اندازه خط قالب گیری یا روکش کردن پایین دست
جریان فرآیند تعدیل خودکار
کنترلکنندههایی که چندین دستور غذا را ذخیره میکنند، به ویژه برای تولیدکنندگانی که بین فرمولهای شیر، تیره و سفید تغییر میکنند، ارزشمند هستند، زیرا هر ترکیب چربی در منحنی کمی متفاوت متبلور میشود. ماشینهایی که فاقد حافظه دستور العمل هستند، اپراتورها را مجبور میکنند تا برای هر تغییر دستهای، پارامترها را به صورت دستی تنظیم کنند، که احتمال خطای انسانی را در طول انتقال شیفت افزایش میدهد.
محل قرارگیری سنسور یکی دیگر از جزئیاتی است که ارزش بررسی قبل از خرید را دارد. کاوشگرهای دمایی که فقط در دیواره مخزن نصب می شوند می توانند از دمای واقعی توده مرکزی، به خصوص در مخازن بزرگتر عقب بیفتند، و کنترل کننده را به این باور برساند که قبل از رسیدن به هدف در کل دسته، به هدف رسیده است. تجهیزات با چندین نقطه حسگر، یا با یک کاوشگر که نزدیکتر به مرکز هندسی حجم کار قرار دارد، تمایل دارد نتایج ثابتتری را در اندازههای دستهای مختلف ارائه دهد.
سیستم های محرک برای مکانیسم همزن نیز به روش هایی متفاوت است که بر قابلیت اطمینان طولانی مدت تأثیر می گذارد. درایوهای سرعت متغیر به اپراتورها این امکان را میدهند که همزدن را در مرحله کاشت ظریف آهسته کنند و در طول ذوب اولیه سرعت آن را افزایش دهند و در مقایسه با یک سرعت ثابت، تنش مکانیکی روی چرخ دندهها و یاتاقانها را کاهش دهند. در طول سالها کارکرد مداوم، این انعطافپذیری تمایل به افزایش فواصل خدمات و کاهش زمان از کار افتادگی برنامهریزی نشده دارد، که برای کل هزینه مالکیت بیشتر از قیمت برچسب خود دستگاه اهمیت دارد.
مقایسه ماشینهای دمپر فشرده و متوسط
دو پیکربندی متداول نشان میدهد که چگونه تجهیزات تلطیف کردن با نیازهای تولید مقیاس میشوند: یک واحد گرمکننده فشرده فشرده که برای خروجی با حجم متوسط ساخته شده است، و یک دستگاه نیمکت کوچکتر که برای کارگاههای لوبیا به میله و توسعه محصول طراحی شده است. هیچ یک از پیکربندی ها ذاتا بهتر از دیگری نیست. انتخاب صحیح به فرکانس دسته ای، فضای کف موجود، و تعداد دفعاتی که یک مرکز نیاز به جابجایی بین فرمول ها در طول یک روز کاری دارد بستگی دارد.
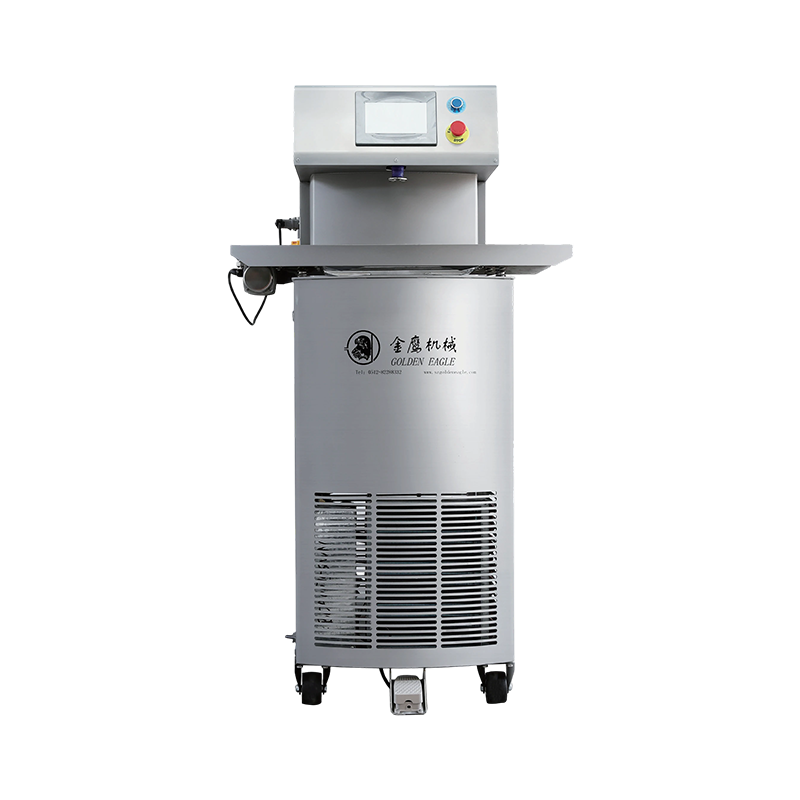
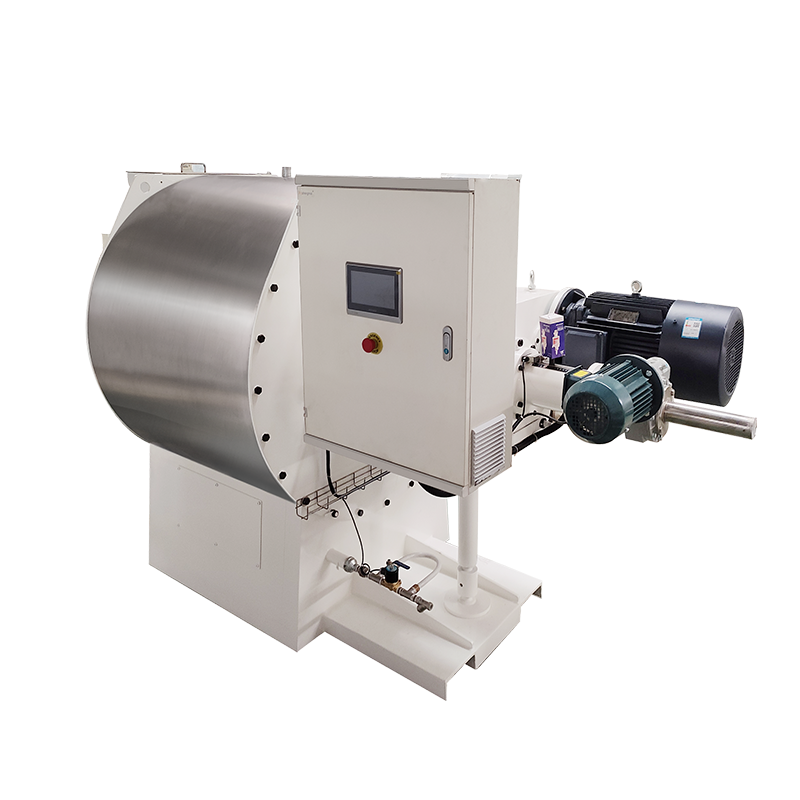
را دستگاه پخت شکلات QTJ25 60 حول یک مخزن روکش دار با اندازه متوسط ساخته شده است که برای دویدن مداوم مناسب است، جایی که توان و قوام بیشتر از انعطاف پذیری بین دستور العمل ها اهمیت دارد. هندسه گسترده تر مخزن و مدار خنک کننده اختصاصی آن به آن کمک می کند دمای کاری ثابتی را در شیفت های تولید طولانی تر حفظ کند.
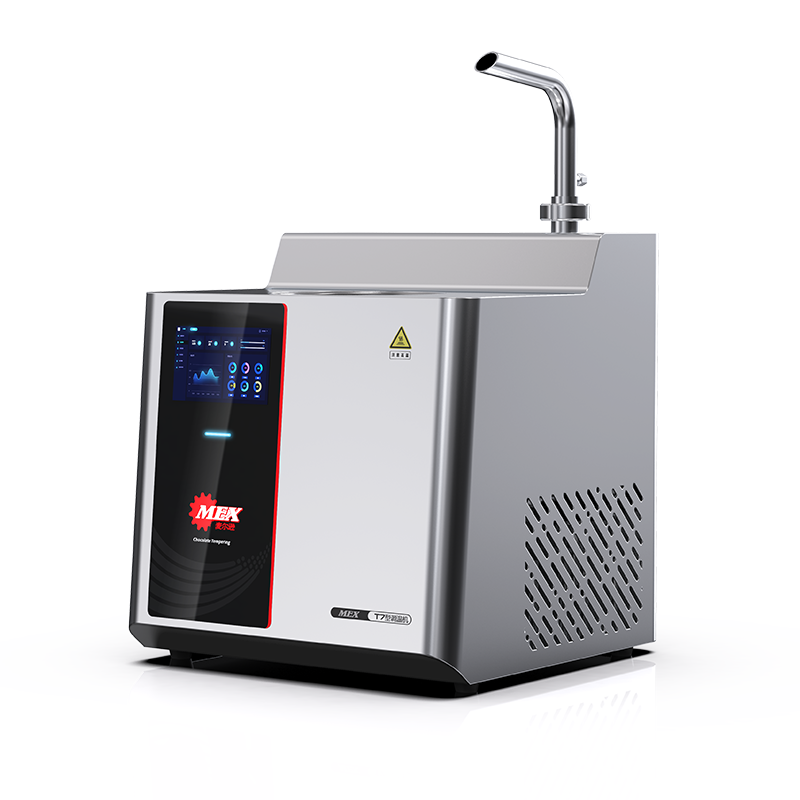
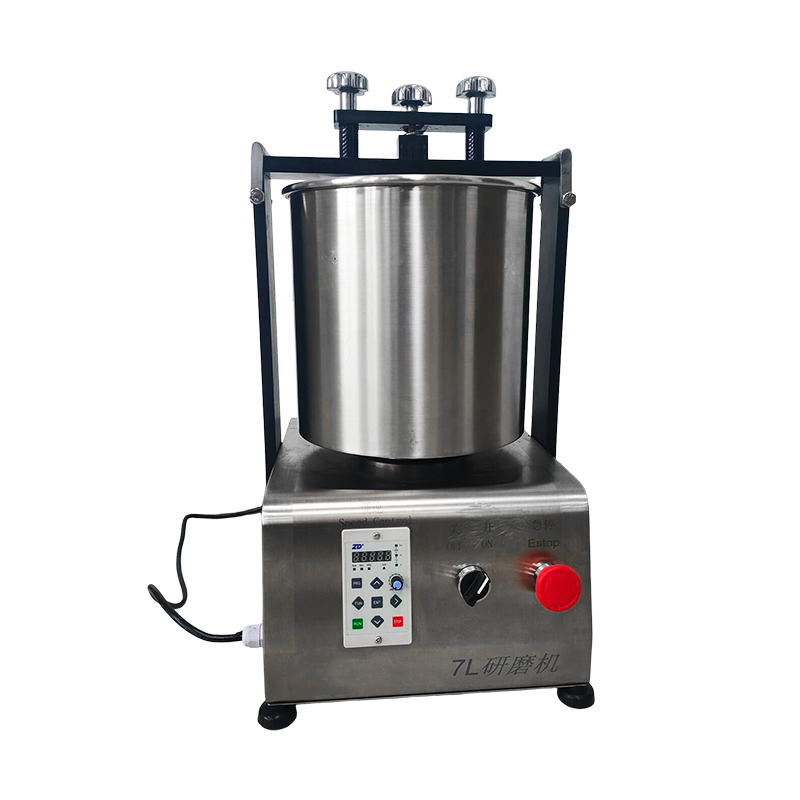
در مقابل، دستگاه تمپر کردن شکلات T7 دستههای کوچکتر و تغییرات مکرر دستور غذا را هدف قرار میدهد، و آن را برای آشپزخانههای آزمایشی، تولیدکنندگان بوتیک و عملیاتهای لوبیا به بار که انعطافپذیری را نسبت به خروجی خام ارزش قائل هستند، مناسب میسازد.
| صفت | واحد پیوسته فشرده | واحد به سبک نیمکت |
|---|---|---|
| فوکوس دسته ای معمولی | اجراهای مداوم وسط حجم | دسته های کوچک انعطاف پذیر |
| تغییر دستور غذا | کمتر | مکرر |
| رد پا | بزرگتر | فشرده |
| بهترین تناسب | خطوط تولید ثابت | کار کنیدshops and R&D |
مقایسه نسبی در میان عوامل کلیدی
نحوه تطبیق ظرفیت ماشین با مقیاس تولید
انتخاب تجهیزات گرمایش مناسب با اهداف خروجی روزانه واقعی شروع می شود تا بزرگترین مخزن که بودجه اجازه می دهد. تجهیزات بزرگی که کمتر از ظرفیت کار میکنند، برای حفظ منحنی دمایی پایدار تلاش میکنند، زیرا لایههای نازک جرم در یک مخزن بزرگ بهطور ناهموار خنک میشوند.
رده های ظرفیت مشترک برای تجهیزات تمپرینگ
یک قانون عملی این است که تجهیزات را برای متوسط تقاضای روزانه به اضافه یک بافر متوسط برای فصول اوج اندازه گیری کنید، سپس زمانی که حجم به طور مداوم از حدود هفتاد درصد ظرفیت نامی یک دستگاه بیشتر شد، برای واحد دوم برنامه ریزی کنید. کارکردن نزدیک به حداکثر ظرفیت برای دورههای طولانی، سایش موتورهای همزن و پمپهای خنککننده را تسریع میکند، در حالی که کارکردن مداوم با ظرفیت کمتر از 30 درصد باعث هدر رفتن انرژی در گرمایش و خنک کردن یک مخزن عمدتاً خالی میشود.
خریداران همچنین باید تعداد دفعات تغییر دستور غذا را بسنجید. خطوطی که در تمام ساعات شبانه روز یک فرمول واحد تولید می کنند از مخازن پیوسته بزرگتر بهره می برند، در حالی که عملیات چرخش بین شیر، تیره، سفید و ترکیب های تخصصی اغلب با دو واحد کوچکتر که هر کدام می توانند یک دستور غذای اختصاصی را بدون آلودگی متقاطع یا چرخه های تمیز کردن طولانی بین تعویض ها نگه دارند، بهتر عمل می کنند.
فضای کف و در دسترس بودن ابزار، محدودیت های عملی هستند که اغلب در طول برنامه ریزی اولیه نادیده گرفته می شوند. واحدهای پیوسته بزرگتر به فضای خالی کافی برای دسترسی به نظافت، یک منبع الکتریکی پایدار مطابق با عناصر گرمایشی آنها و در بسیاری از موارد یک اتصال آب سرد برای مدار خنک کننده نیاز دارند. ماشینهای کوچکتر به سبک نیمکتها نسبت به این نکات بخشندهتر هستند، که آنها را برای تسهیلات تبدیل فضای آشپزخانه موجود به جای ساختن یک اتاق تولید اختصاصی از ابتدا جذاب میکند.
همچنین ارزش دارد که برای نوسانات تقاضای فصلی رایج در تجارت شیرینیپزی برنامهریزی کرد، جایی که تولید میتواند در طول تعطیلات بزرگ چندین برابر شود. بسیاری از تولیدکنندگان به جای اندازهگیری یک دستگاه برای پیک تقاضا در طول سال، یک واحد اصلی را با حجم متوسط ماهانه نگه میدارند و آن را با تجهیزات اجارهای یا ثانویه در طول شلوغترین هفتهها تکمیل میکنند، و از هزینه یک دستگاه بزرگ که در بیشتر سال استفاده کمتری میکند، اجتناب میکنند.
بهترین شیوه های نگهداری، بهداشت و عملیات
تجهیزات تمپر در تماس مستقیم با یک محصول غذایی هستند، بنابراین پروتکل های تمیز کردن به اندازه نگهداری مکانیکی اهمیت دارند. باقیمانده کره کاکائو در تیغه های خراش دهنده یا گوشه های مخزن می تواند اشکال کریستالی ناخواسته را در دسته بعدی ایجاد کند و حتی یک منحنی درجه حرارت به خوبی کالیبره شده را تضعیف کند.
| وظیفه | فرکانس | هدف |
|---|---|---|
| بازرسی اسکراپر و مارپیچ | روزانه | از تجمع کریستال روی دیوارها جلوگیری کنید |
| پاکسازی کامل مخزن | تغییر هفتگی یا هر دستور غذا | از آلودگی متقابل خودداری کنید |
| باحالing circuit fluid check | ماهانه | منحنی دما را دقیق حفظ کنید |
| کالیبراسیون کنترلر | فصلنامه | خوانش سنسور را دقیق نگه دارید |
اپراتورها همچنین باید دما و رطوبت محیط کارگاه را در کنار سوابق دسته ای ثبت کنند. کره کاکائو به رطوبت محیطی حساس است و افزایش رطوبت کارگاهی میتواند بر براقیت و انقباض آن تأثیر بگذارد حتی زمانی که پارامترهای داخلی دستگاه ثابت بماند. جفت کردن گزارشهای تجهیزات با دادههای محیطی، عیبیابی مشکلات کیفیت را بسیار سریعتر میکند.
برنامه های نگهداری پیشگیرانه باید فراتر از خود مخزن تا پمپ تخلیه و لوله های پایین دست گسترش یابد. کره کاکائو که در داخل خطوط تخلیه باریک خنک و جامد می شود می تواند تا حدی جریان را مسدود کند و باعث ایجاد فشار شود که به مرور زمان موتور پمپ را تحت فشار قرار می دهد. شستشوی سریع خطوط پس از هر بار تولید، به جای گذاشتن باقیمانده محصول برای خنک شدن در یک شب، یک عادت ساده است که به طور معناداری تماس های خدمات مربوط به پمپ را کاهش می دهد.
آموزش کارکنان در کنار نگهداری مکانیکی شایسته وزن برابر است. اگر اپراتورها متوجه نشوند که چرا هر مرحله از چرخه اهمیت دارد، حتی یک ماشین خوب نیز نتایج ضعیفی ایجاد میکند، زیرا میانبرهای جزئی مانند پرش از مرحله مذاب کامل بین تغییرات دستور غذا میتواند دانههای کریستال ناپایدار را به سمت دسته بعدی منتقل کند. رویههای مستند راهاندازی و خاموش کردن، که بهصورت دورهای با تیم بررسی میشوند، به کارکنان جدید کمک میکند سریعتر به صلاحیت کامل دست یابند و تغییرات بین شیفتها را کاهش دهند. جفت کردن این رویهها با یک چک لیست ساده که در نزدیکی دستگاه ارسال میشود، به جای تکیه صرفاً به حافظه، منجر به کاهش مدیریت ناسازگار بین تیمهای شیفت مختلف میشود.
معیارهای توان عملیاتی و کارایی
راندمان تلطیف معمولاً با میزان خروجی پایداری که یک دستگاه در ساعت تولید میکند نسبت به انرژی مصرفی آن اندازهگیری میشود، نه تنها با اندازه مخزن خام. سیستمهای روکشدار خوب طراحی شده با تبادل حرارت کارآمد از چرخههای گرم کردن مجدد سریعتر بازیابی میشوند و زمان بین دستهها را کوتاهتر میکنند.
توان عملیاتی نسبی بر اساس کلاس تجهیزات (کیلوگرم در ساعت)
راse figures are representative ranges rather than fixed values, since real output depends on formulation, ambient conditions, and how tightly the reheating stage is tuned. Producers tracking actual throughput against these benchmarks over several months can identify whether underperformance stems from equipment limitations or from process factors like slow discharge or excessive idle time between batches.
مصرف انرژی یکی دیگر از عواملی است که ارزش ردیابی در کنار توان را دارد، به ویژه برای خطوط پیوسته که دارای شیفت های متعدد هستند. ماشینهایی با مخازن عایقبندی خوب و مبدلهای حرارتی کارآمد به انرژی کمتری برای حفظ دمای کاری بین دستهها نیاز دارند، که هزینههای عملیاتی را در طول عمر تجهیزات کاهش میدهد، حتی زمانی که قیمت اولیه با یک جایگزین کمتر کارآمد قابل مقایسه باشد. بررسی مصرف انرژی در حین ارزیابی، نه فقط در نقطه خرید، تصویر دقیق تری از ارزش بلند مدت ارائه می دهد.
زمان توقف بین دستهها نیز بیش از آنچه بسیاری از خریداران انتظار دارند، بر توان عملیاتی مؤثر تأثیر میگذارد. ماشینی که برای یک خروجی ساعتی معین رتبه بندی می شود، تنها در صورتی به این رقم می رسد که مراحل تمیز کردن، تعویض دستور غذا و تخلیه ساده باشد. تسهیلاتی که چرخه کامل دسته ای خود را ترسیم می کنند، از جمله دقایق غیر تولیدی، اغلب متوجه می شوند که تغییرات جزئی فرآیند مانند برنامه های تمیز کردن پلکانی ظرفیت بیشتری نسبت به ارتقاء به مخزن بزرگتر بازیابی می کند.
سوالات متداول
Q1: یک چرخه معتدل معمولی چقدر طول می کشد؟
اکثر چرخه ها بین بیست تا چهل و پنج دقیقه بسته به اندازه دسته، دمای شروع، و سرعتی که مدار خنک کننده می تواند جرم را قبل از گرم کردن مجدد تا دمای کار به محدوده کاشت برساند، طول می کشد.
Q2: آیا یک دستگاه می تواند شکلات شیر، تیره و سفید را مدیریت کند؟
بله، به شرطی که کنترلر چندین دستور العمل ذخیره شده را پشتیبانی کند، زیرا هر فرمول دارای محتوای چربی کمی متفاوت است و بنابراین محدوده دمایی خنک کننده و کار بهینه متفاوتی دارد.
Q3: چه چیزی باعث شکوفه دادن حتی پس از تلطیف مناسب می شود؟
گلدهی پس از تلطیف صحیح معمولاً به مسائل مربوط به ذخیره سازی مانند نوسانات دما در حین حمل و نقل یا قرار گرفتن در معرض رطوبت اشاره دارد، نه نقص در فرآیند تبلور اولیه. نگه داشتن ذخایر نهایی در محدوده دمایی باریک و پایدار از لحظه ای که از خط تمپر تا ذخیره سازی نهایی خارج می شود، تا حد زیادی از این امر جلوگیری می کند.
Q4: هر چند وقت یکبار باید مایع خنک کننده بررسی شود؟
چکهای ماهانه برای اکثر عملیاتها معمولی است، اگرچه خطوطی که با شیفتهای تقریباً پیوسته اجرا میشوند از بازرسی مکرر بهره میبرند، زیرا تخریب سیال مستقیماً بر میزان دقت دستگاه منحنی دمای برنامهریزیشده خود را تحت تأثیر قرار میدهد.
Q5: آیا یک واحد به سبک نیمکت برای بزرگ شدن بعداً مناسب است؟
یک واحد به سبک نیمکت برای توسعه و اجراهای دستهای کوچک به خوبی کار میکند، اما تولیدکنندگانی که رشد حجم قابل توجهی را برنامهریزی میکنند، معمولاً به جای اجرای موازی چندین واحد نیمکت، به یک سیستم پیوسته بزرگتر تغییر میکنند، زیرا عملیات موازی حجم کار تمیز کردن و کالیبراسیون را چند برابر میکند.
انتخاب بین این مسیرها در نهایت به این بستگی دارد که چگونه یک تجارت انتظار دارد تقاضا در چند سال آینده تغییر کند. منحنی رشد تدریجی و ثابت به نفع شروع با یک واحد نیمکت انعطافپذیر و افزودن یک خط پیوسته هنگامی که حجم آن را توجیه میکند، در حالی که کسبوکارهایی که از ابتدا وارد یک قرارداد عمدهفروشی میشوند، اغلب سرمایهگذاری مستقیم در تجهیزات پیوسته با اندازه آن تقاضای متعهد را کارآمدتر میدانند.