

چگونه تجهیزات صنعتی روکش شکلات قوام پوشش را بهبود می بخشد؟
نقش تجهیزات پوششی در خطوط مدرن شیرینی پزی
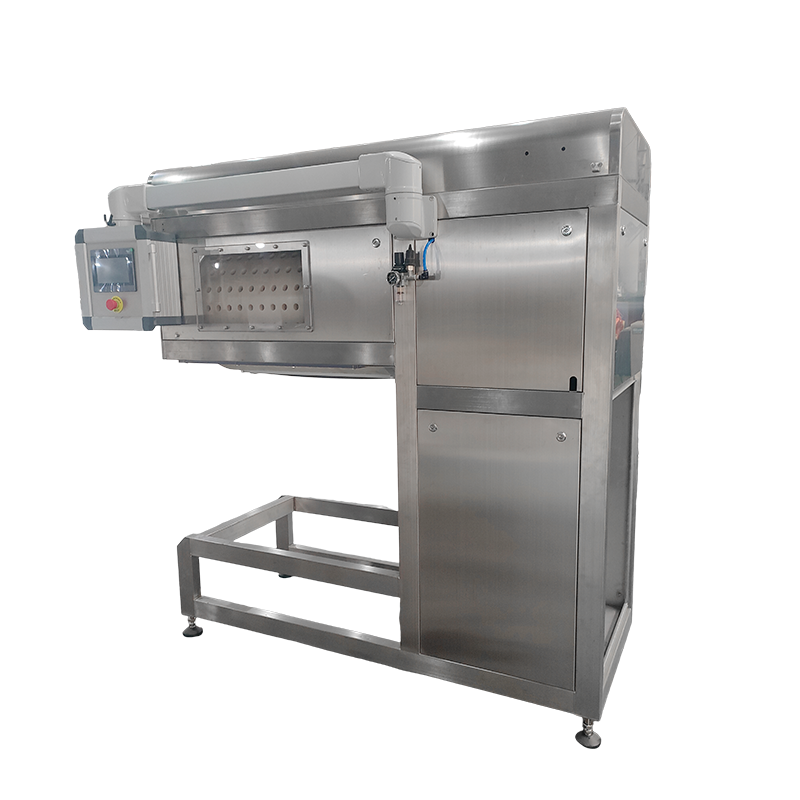
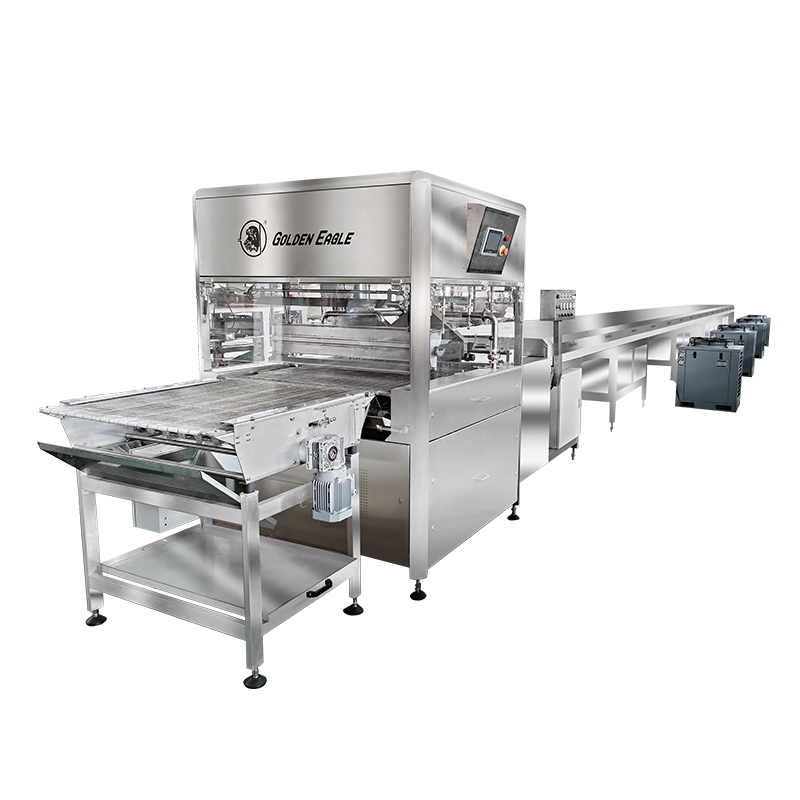
پوشش مداوم شکلات یکی از سخت ترین مشکلات در تولید شیرینی است. یک مرکز بیسکویت، ویفر، خوشه آجیل یا آب نبات که با دست از داخل حمام عبور می کند، لایه های ناهموار، حفره های هوا، و علائم چکه هایی را که بلافاصله در قفسه های خرده فروشی ظاهر می شوند، می گیرد. این دقیقاً همان مشکلی است که الف خط روکش شکلاتی برای حل مهندسی شده است. به جای فرو بردن محصولات به صورت جداگانه، یک Enrober اقلام را روی یک تسمه توری متحرک از طریق پرده ای از شکلات نرم شده حمل می کند، یک لایه زیرین کنترل شده را اعمال می کند و سپس قبل از اینکه محصول وارد تونل خنک کننده شود، پوشش اضافی را با چاقوهای هوای کالیبره شده پاک می کند.
فاصله محصول روی تسمه ورودی، سرعت جریان پرده و فشار چاقوی هوا همگی با یکدیگر تعامل دارند، به همین دلیل است که تأسیساتی که صرفاً بزرگترین دستگاه موجود را بدون تطبیق این تنظیمات با محصول واقعی خود خریداری میکند، اغلب با یکپارچگی بدتر از خط کوچکتر و به درستی مشخص میشود.
برای مدیران کارخانه که ظرفیت پوشش جدید را ارزیابی میکنند، تصمیم به ندرت در مورد خودکارسازی است یا خیر، اما اینکه کدام پیکربندی از تجهیزات پوششدهنده با ترکیب محصول، هدف توان عملیاتی و چیدمان کف در حال حاضر مطابقت دارد. این مقاله نحوه عملکرد مکانیکی تجهیزات رابررسی میکند، دادههای عملکرد معمولاً در مقیاسهای مختلف عملکرد چگونه به نظر میرسند، و چگونه میتوان پوشش خودکار را با روشهای دستی یا نیمه خودکار با استفاده از معیارهای قابل اندازهگیری به جای ادعاهای بازاریابی مقایسه کرد. همچنین الگوهای نقصی را که اغلب در صورت پیکربندی نادرست خط نشان میدهند، همراه با عادات تعمیر و نگهداری که سیستم را در طول سالها کار مداوم به جای ماهها در محدوده تحمل نگه میدارد، پوشش میدهد.
تولیدکنندگان شیرینی، نانوایی و تنقلات از نقطه شروع متفاوتی به این تجهیزات می پردازند. نانوایی که پله پوششی را به خط ویفر یا کوکی موجود اضافه میکند معمولاً یک انروبر را در طول کف ثابتی تعبیه میکند، در حالی که یک تولیدکننده شیرینیپزی که یک مرکز جدید میسازد، آزادی بیشتری برای اندازهگیری تونل خنککننده و مخزن حول اهداف حجمی بلندمدت دارد. هر دو گروه قبل از مقایسه مدلهای خاص از کار بر روی مجموعهای از اصول مکانیکی یکسان سود میبرند.
چگونه یک شکلات صنعتی Enrober محصول را پردازش می کند
در سطح عملکردی، تجهیزات روکش چهار عملیات متمایز را به ترتیب انجام می دهند و هر مرحله شرایط تحمل خاص خود را دارد. درک این توالی مهم است زیرا یک گلوگاه یا ناهماهنگی در هر مرحله منفرد سه مرحله بعد به عنوان یک نقص ظاهر می شود و اغلب ردیابی علت اصلی را در محصول نهایی دشوار می کند.
مرحله تغذیه محصول را روی یک تسمه مش سیمی در یک فاصله ثابت قرار می دهد، که بسیار مهم است زیرا فاصله ناهموار بعدا باعث می شود شکلات بین اقلام پل شود یا شکاف هایی در پوشش ایجاد شود. یک پیش ته چین، در صورت نصب، یک لایه پایه نازک اعمال می کند تا محصول به مش نچسبد و بنابراین پوشش نهایی به جای یک الگوی بافت مش، یک سطح زیرین تمیز و مهر و موم شده دارد. سپس سر پوشاننده اصلی یک پرده مداوم از شکلات نرم شده را روی محصول متحرک میاندازد و قسمت بالایی و کنارهها را کاملاً در آب فرو میبرد. چاقوهای بادی که بلافاصله بعد از پرده قرار می گیرند، شکلات اضافی را با هدایت فشار هوای کالیبره شده در عرض تسمه از بین می برند، این چیزی است که وزن و یکنواختی پوشش نهایی را بسیار بیشتر از خود پرده تعیین می کند. در نهایت، محصول پوشش داده شده از طریق یک تونل خنک کننده چند منطقه ای عبور می کند که در آن دما به تدریج کاهش می یابد تا بدون ایجاد شکوفه، براق و محکم شود.
اجزای اصلی که کیفیت پوشش را تعیین می کنند
هر SJP Series Robing Line شکلات و سیستمهای صنعتی مشابه، مجموعهای از زیرسیستمهای مشترک را به اشتراک میگذارند، اما کیفیت ساخت و دقت کنترل هر زیرسیستم چیزی است که خطی را که تلرانسهای تنگاتنگی دارد از خطی که در یک شیفت حرکت میکند جدا میکند.
| جزء | عملکرد اولیه | تاثیر تحمل معمولی |
|---|---|---|
| واحد معتدل | ساختار کریستالی توده شکلات را حفظ می کند | پایداری مثبت یا منفی 0.5 درجه |
| سر پرده | جریان یکنواخت پوشش را در عرض تسمه ارائه می دهد | واریانس وزن کمربند متقاطع زیر 3 درصد |
| مونتاژ چاقوی بادی | پوشش اضافی را به ضخامت هدف برش می دهد | وزن پوشش قابل تنظیم در افزایش های کوچک |
| درایو تسمه مشبک | محصول را با سرعت ثابت و هماهنگ حمل می کند | واریانس سرعت زیر 1 درصد |
| خنک کننده tunnel | پوشش را بدون ایجاد شکوفه چربی تنظیم می کند | کنترل گرادیان چند منطقه ای |
| پمپ چرخش پایین | شکلات اضافی را به مخزن برمی گرداند | از جمع شدن و رانش ویسکوزیته جلوگیری می کند |
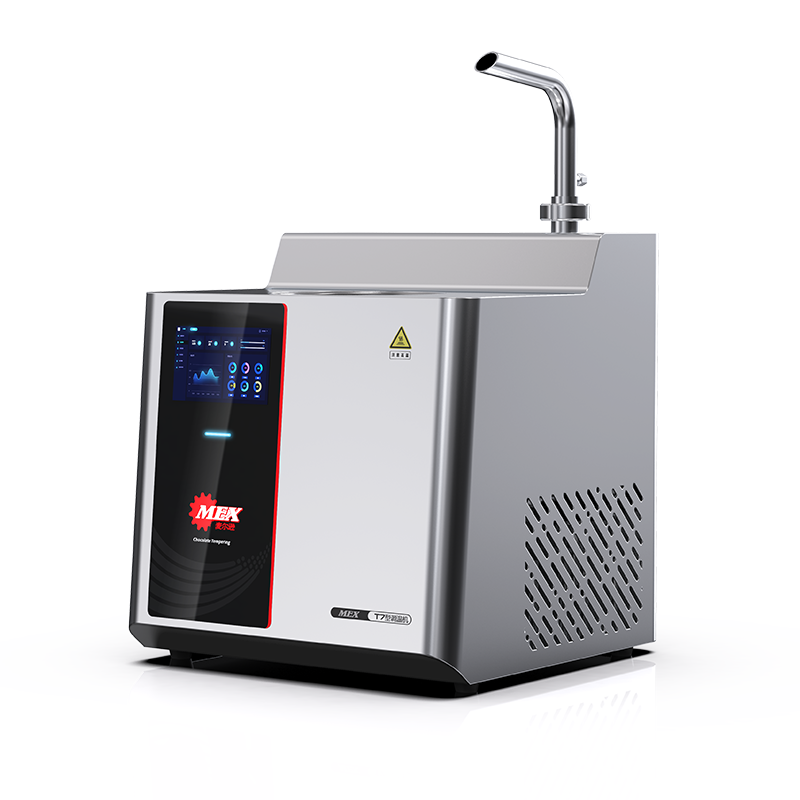
واحد حرارت سزاوار توجه ویژه است زیرا تنها جزء مسئول ظاهر محصول نهایی است. شکلاتهایی که دارای تهدیدگی کمتری هستند، سطحی کدر و رگهدار دارند و ممکن است ظرف چند روز پس از بستهبندی، شکوفا شوند، در حالی که شکلاتهای بیش از حد میتوانند خیلی سریع داخل خود انروبر ببندند و سر پرده را مسدود کنند. سیستمهایی با بازخورد دمای حلقه بسته در مخازن ذوب، معتدل و نگهداری نسبت به سیستمهایی که به بررسیهای دستی ترموستات متکی هستند، باند عملیاتی باریکتری را حفظ میکنند.
معیارهای توان عملیاتی در پیکربندیهای خط
ظرفیت خط معمولاً با عرض تسمه و سرعت تسمه مشخص می شود، اما عددی که از نظر عملیاتی اهمیت دارد، خروجی پوشش دهی شده در ساعت است، زیرا این چیزی است که تعیین می کند که آیا Enrober با یک سپرده گذار بالادست یا خط پخت همگام است. نمودار زیر محدودههای توان مصرفی معمولاً ذکر شده را در چهار طبقه معمولی عرض کمربند مورد استفاده در کاربردهای پوشش شیرینیپزی و نانوایی نشان میدهد.
این ارقام بسته به تراکم محصول، وزن پوشش هدف، و اینکه آیا خط یک گذر پیش از پایین را اجرا میکند تغییر میکند، بنابراین باید بهعنوان محدوده برنامهریزی بهجای ارقام تضمینشده برای هر محصول خاص در نظر گرفته شود. تجهیزاتی که یک ویفر سبک را پوشش میدهد به سمت انتهای بالایی یک محدوده قرار میگیرد، در حالی که یک خوشه مهره متراکم با وزن پوشش هدف سنگینتر روی همان تجهیزات کندتر اجرا میشود.
دقت کنترل دما در یک چرخه تولید
یکی از شاخصهای عملکرد نادیده گرفته شده این است که یک خط چقدر دمای شکلات را نگه میدارد، زیرا به طور مداوم در یک شیفت هشت ساعته کار میکند. نوسانات گسترده دما در طول دوره های طولانی منبع رایج مشکلات براق و شکوفه متناوب است که تشخیص آنها دشوار است زیرا در هر دسته ظاهر نمی شوند.
سیستمهای حلقه بسته که به طور مداوم دمای حمام را نمونهبرداری میکنند و عناصر گرمایشی را با افزایشهای کوچک تنظیم میکنند، نوار بسیار باریکتری نسبت به خطوط متکی به بررسیهای دستی دورهای دارند. این مهم در دویدن طولانیتر است، زیرا خطی که حتی یک درجه و نیم در طول چند ساعت جابجا میشود، میتواند یک محصول را از حالت مناسب به حالت کاملاً ضعیف بدون هیچ نقطه ماشه مشخصی تغییر دهد.
تبصره عملیاتی: سیاهههای مربوط به دما که از واحد تهویه و حمام روکش جدا می شوند، برای عیب یابی مفیدتر از یک قرائت ترکیبی هستند، زیرا هنگامی که پمپ چرخش برای حجم مخزن کمتر از اندازه باشد، دو ناحیه می توانند به طور مستقل جابجا شوند.
خط Enrobing در مقابل پوشش دستی: مقایسه ساختاری
تولیدکنندگانی که از مخازن دستی یا دسته ای کوچک به یک خط پیوسته حرکت می کنند، معمولاً به جای یک رقم هزینه، پنج عامل عملی را وزن می کنند. مقایسه راداری زیر بر اساس نتایج عملیاتی که معمولاً گزارش میشود، تجهیزات پوشش خودکار را در برابر پوشش دستی در مقیاس نسبی امتیاز میدهد.
الگویی که به طور مداوم نشان داده می شود این است که پوشش دستی فقط در هزینه اولیه کم و برای دسته های بسیار کوچک یا موارد بسیار سفارشی شده، انعطاف پذیری راه اندازی را حفظ می کند. در هر محور دیگر، از جمله ثبات ضخامت پوشش و حجمی که یک اپراتور میتواند در ساعت پردازش کند، تجهیزات خودکار امتیاز قابل ملاحظهای بالاتری دارند. به همین دلیل است که غوطه ور کردن دستی در تنظیمات حرفه ای یا حجم بسیار کم ادامه دارد، در حالی که هر تأسیساتی که بیش از چند صد کیلوگرم در هر شیفت تولید می کند، معمولاً متوجه می شود که هزینه کار و نرخ نقص به تنهایی یک خط را توجیه می کند. زمانی که هزینههای بستهبندی و کار مجدد در نظر گرفته شود، این شکاف بیشتر میشود، زیرا پوشش دستی ناسازگار باعث ایجاد نرخ بالاتری از اقلامی میشود که باید قبل از رسیدن به بستهبندی خردهفروشی مجدداً کار یا کاهش یابند.
تطبیق مشخصات تجهیزات با خط تولید شما
انتخاب بین پیکربندیهای enrober به تطبیق تعداد انگشت شماری از مشخصات با محصول واقعی که پوشش داده میشود، به جای انتخاب صرفاً بزرگترین دستگاه موجود، منجر میشود. عوامل زیر بیشترین تأثیر را در تصمیم نهایی دارند.
- پهنای کمربند نسبت به ردپای محصول و فاصله خطوط مورد نیاز برای جلوگیری از پل زدن شکلات بین اقلام
- این که آیا به یک پیش ته چین نیاز است یا خیر، که بستگی به این دارد که آیا محصول در غیر این صورت به کمربند مشبک لخت می چسبد یا خیر.
- طول تونل خنککننده نسبت به سرعت تسمه، زیرا تونلهای کوچکتر باعث میشوند که محصول فقط تا حدی در خروجی تنظیم شود.
- ظرفیت مخزن و اندازه پمپ چرخش نسبت به حجم تولید روزانه
- طول کف در دسترس است، زیرا خطوط روکش با تونل های خنک کننده یکپارچه می تواند به طور قابل توجهی طولانی تر از سر روکش به تنهایی کار کند.
امکاناتی که انواع محصول مختلط را در یک خط اجرا میکنند باید وزن روکش و سرعت تسمه را در بین اجراها با چه سرعتی تنظیم کنند، زیرا تعویضهای مکرر روی خطی که برای یک تنظیم ثابت ساخته شده است، زمان خرابی ایجاد میکند که مزیت توان عملیاتی که تجهیزات در وهله اول برای آن خریداری شده را از بین میبرد.
همچنین ارزش برنامهریزی برای رشد حجم آینده را دارد تا اینکه دقیقاً بر اساس تولید فعلی باشد. افزودن یک روبر دوم بعداً، هنگامی که فضای کف و اتصالات شهری هرگز در طول نصب اولیه در نظر گرفته نشد، معمولاً بسیار مخرب تر و پرهزینه تر از تعیین یک مخزن بزرگتر یا یک بخش تونل مدولار در جلو است. بررسی الزامات ابزار، از جمله ظرفیت هوای فشرده برای چاقوهای هوا و بار تبرید برای تونل خنککننده، در کنار مشخصات مکانیکی، از یک شکاف رایج که در آن خود Enrober به درستی اندازه میشود، اما زیرساخت کارخانه پشتیبانی نمیکند، جلوگیری میکند.
روش های تعمیر و نگهداری که عمر سرویس را افزایش می دهد
تجهیزات پوشش دهی به طور مداوم با یک محصول غذایی که در تماس با سطوح سرد جامد می شود کار می کند، به این معنی که روال تعمیر و نگهداری تا حدودی با ماشین آلات تولید با هدف عمومی متفاوت است. سه منطقه معمولاً بیشترین خرابی های برنامه ریزی نشده را به خود اختصاص می دهند.
| منطقه نگهداری | فرکانس توصیه شده | حالت شکست در صورت رد شدن |
|---|---|---|
| تمیز کردن و کشش تسمه مش | روزانه تا هفتگی | شکلات buildup causing belt tracking issues |
| بازرسی نازل چاقوی هوا | هفتگی | وزن پوشش ناهموار در عرض تسمه |
| رسوب زدایی مخزن تمپرینگ | ماهانه | کاهش انتقال حرارت و تغییر دما |
| خنک کننده tunnel coil check | فصلنامه | زمان تنظیم ناکافی منجر به خروجی نرم محصول می شود |
برنامههای تمیز کردن با شکلات بیشتر از بسیاری از رسانههای پوششی دیگر اهمیت دارند، زیرا محصول باقیمانده در مخزن یک شبه با ساختار چربی متفاوتی نسبت به شکلات تازه تبلور مییابد، و وارد کردن مجدد آن به حمام صبح روز بعد بدون تمپر مجدد مناسب، یکی از دلایل رایج و قابل اجتناب شکوفههای سطحی جدید در اولین جابجایی است.
نگه داشتن گزارش مکتوب از بازرسی نازل، بررسی کشش تسمه، و تاریخ رسوب زدایی مخزن نیز تشخیص حرکت آهسته در عملکرد را قبل از توقف کامل بسیار آسان تر می کند. بسیاری از رویدادهای خرابی برنامهریزی نشده در تجهیزات روکشسازی به یک بازه زمانی تعمیر و نگهداری بازمیگردد که یک بار از آن صرفنظر شد و هرگز به آن توجهی نشد، به جای خرابی ناگهانی قطعه، به همین دلیل است که یک چک لیست تکراری ساده نسبت به هر قطعه تجهیزات تشخیصی بازدهی بیشتری دارد.
دسته بندی محصولاتی که بیشترین سود را از Enrobing می برند
هر محصول پوشش داده شده به یک خط پیوسته کامل نیاز ندارد، اما طیف وسیعی از دستهها به آستانه حجمی میرسند که در آن تجهیزات پوششدهی به گزینهای عملیتر از غوطهورسازی دستی یا پانینگ تبدیل میشوند. دسته های زیر متداول ترین نامزدها برای enrober اختصاصی هستند.
- ویفرها، بیسکویت ها و کوکی ها، که در آن کف یکنواخت مانع از بدون پوشش ماندن پایه یا چسبیدن آن به کمربند مشبک می شود.
- خوشه های آجیل و میله های گرانولا، که به وزن پوشش سنگین تری نیاز دارند و از کنترل دقیق چاقوی هوا برای جلوگیری از تجمع در اطراف اشکال نامنظم بهره می برند.
- میوه های خشک و قطعات مخلوط دنباله دار، که در آن اندازه اقلام کوچک، کار غوطه ور شدن دست را نسبت به خروجی فشرده می کند
- بستنیها و چیزهای تازه منجمد، که قبل از نرم شدن محصول روی کمربند، نیاز به یک پرده با چسبندگی سریع دارند.
- مراکز آب نبات و پرالین ها، جایی که ضخامت پوسته ثابت بر ظاهر و ثبات قفسه تأثیر می گذارد
هر یک از این دسته ها خواسته های متفاوتی را بر روی زیرسیستم های اصلی یکسانی قرار می دهند. به عنوان مثال، یک خط تازه منجمد، سرعت پرده و زمان تنظیم کوتاه را بر ظرفیت مخزن اولویت میدهد، در حالی که خط خوشهای مهرهای محدوده چاقوی هوا را در اولویت قرار میدهد زیرا خود محصولات نامنظم و متراکم هستند. بررسی اینکه یک تاسیسات در کدام دسته قرار میگیرد قبل از تعیین عرض یا طول تونل، مکالمه مربوط به اندازه تجهیزات را به جای ارقام عمومی، بر روی محصول واقعی ثابت نگه میدارد.
نقص های رایج پوشش و علل ریشه ای آنها
بیشتر مسائل کیفی که به تجهیزات پوشاننده بازمی گردد در تعداد کمی از الگوهای تکرارشونده قرار می گیرند. تشخیص اینکه کدام زیرسیستم مسئول یک نقص معین است، زمان عیب یابی را به میزان قابل توجهی کوتاه می کند، زیرا در غیر این صورت اپراتورها تمایل دارند ابتدا کنترل اشتباه را تنظیم کنند.
| نقص | علت احتمالی | زیرسیستم برای بررسی |
|---|---|---|
| ضخامت پوشش ناهموار در عرض تسمه | نازلهای چاقوی هوای نامناسب یا تا حدی مسدود شدهاند | مونتاژ چاقوی بادی |
| پرداخت سطحی کدر یا رگه دار | شکلات out of temper before reaching the curtain | واحد معتدل |
| پایه برهنه یا در معرض محصول نهایی | از دست دادن یا تنظیم نادرست مجوز پیش از پایین | پیش از کف |
| محصول به هم چسبیده در outfeed | زمان ماندن تونل خنک کننده کافی نیست | خنک کننده tunnel length or belt speed |
| شکلات pooling around product base | جریان بیش از حد پرده نسبت به فشار چاقوی هوا | سر پرده and air knife balance |
از آنجایی که این عیوب اغلب بهجای هر واحدی بهطور متناوب ظاهر میشوند، ردیابی تغییر، نوع محصول یا شرایط محیطی که با مشکل مرتبط است معمولاً مؤثرتر از تنظیم واکنشی دستگاه پس از یک دسته پرچمگذاری شده است. رطوبت محیط و دمای گیاه بهویژه میتواند عملکرد تونل خنککننده را تغییر دهد حتی زمانی که هر تنظیمات داخلی ثابت بماند، به همین دلیل است که برخی از تأسیسات شرایط اتاق را در کنار بررسیهای کیفیت محصول در طول انتقال فصلی ثبت میکنند.
سوالات متداول
Q1: تفاوت بین دستگاه انروبر و دستگاه غواصی چیست؟
دستگاه غوطه ور معمولاً اقلام فردی را در یک حمام شکلاتی ثابت یا کمی هم زده غوطه ور می کند، در حالی که Enrober یک سیستم پیوسته است که در آن محصول زیر پرده ای از شکلات روی یک تسمه مشبک حرکت می کند و به دنبال آن برش چاقوی هوا و یک تونل خنک کننده اختصاصی انجام می شود. انروبرها برای تولید مداوم و با حجم بالا ساخته می شوند، در حالی که تجهیزات غوطه وری برای اجراهای کوچکتر یا بیشتر صنایع دستی مناسب است.
Q2: چگونه ضخامت پوشش روی یک خط روکش کنترل می شود؟
ضخامت پوشش در درجه اول توسط فشار چاقوی هوا و زاویه به جای خود جریان پرده تعیین می شود. پرده یک پوشش اضافی را اعمال می کند و چاقوهای هوای اضافی را می دمند تا ضخامت مورد نظر باقی بماند، که معمولاً می تواند در افزایش های کوچک به خوبی تنظیم شود تا با نیازهای وزن محصول مطابقت داشته باشد.
Q3: چه چیزی باعث شکوفه شکلات در محصولات روکش شده می شود؟
گلدهی اغلب به دلیل تلطیف نامناسب، نوسانات دما در طول خنک شدن، یا نگهداری محصول نهایی در شرایط نوسانی گرم و سرد پس از بسته بندی ایجاد می شود. به عنوان یک لایه سطحی خاکستری یا سفید مات ظاهر می شود و اگرچه یک مشکل ایمنی مواد غذایی نیست، اما به عنوان یک نقص کیفیت در نظر گرفته می شود زیرا ظاهر و بافت را تحت تأثیر قرار می دهد.
Q4: آیا یک خط پوشش دهنده می تواند چندین نوع محصول را مدیریت کند؟
اکثر خطوط میتوانند طیف وسیعی از اشکال و اندازههای محصول را در محدوده عرض تسمه و طول تونل خنککننده پردازش کنند، مشروط بر اینکه وزن پوشش، سرعت تسمه و تنظیمات پیشپایین بین اجراها تنظیم شود. امکاناتی با ترکیب محصول بسیار متنوع باید زمان تغییر را قبل از انتخاب یک پیکربندی خاص تأیید کنند.
Q5: طول یک تونل خنک کننده چقدر است؟
الزامات طول تونل به سرعت تسمه و وزن پوشش مورد نظر بستگی دارد، زیرا پوششهای ضخیمتر و سرعت تسمههای سریعتر هر دو زمان لازم را برای گیرش کامل شکلات قبل از رسیدن محصول به خروجی افزایش میدهند. این معمولاً از ترکیب زمان ماندن مورد نیاز و سرعت تسمه دویدن خط خاص محاسبه میشود.